Čo je Etalbond (bond)
Etalbond je značka hliníkového kompozitného panelu, a „bond“ je celá kategória. Sendvič 0,5/3/0,5 mm, jadrá PE, FR a A2, povrchové úpravy a frézovanie.
Etalbond nie je materiál, ale značka. Materiál sa volá hliníkový kompozitný panel, a „bond“ je slovenské označenie pre celú kategóriu. Tu je, čo sa skrýva za sendvičom 0,5 / 3 / 0,5 mm: jadrá PE, FR a A2, požiarne triedy, povrchové úpravy a pravidlo 0,3 mm pri frézovaní.
Ak ste sa dostali až sem po tom, čo ste počuli „panel je z bondu“ alebo „daj tam etalbond“, najužitočnejšia veta je práve tá, ktorú takmer nikto na mieste nepovie: Etalbond je obchodná značka, nie materiál. Materiál sa volá hliníkový kompozitný panel — po anglicky aluminium composite panel (ACP) alebo aluminium composite material (ACM). Etalbond® je značka, pod ktorou ho vyrába grécka spoločnosť Elval Colour, so závodom v Sv. Tomas, oblasť Viotia. Rovnako tak Alucobond® a Dibond® sú značky spoločnosti 3A Composites, Reynobond® patrí Arconic a Alpolic® — Mitsubishi.
V bulharskej branži sa slovo „bond“ dávno odtrhlo od akejkoľvek konkrétnej značky a označuje celú kategóriu — podobne ako „džíp“ znamená akékoľvek terénne auto. V bežnom rozhovore je to pohodlné, no pri objednávke nebezpečné: dva panely, ktoré niekto rovnako nazve „bond“, môžu mať úplne inú výplň, inak hrubé krycie vrstvy a úplne odlišné správanie pri požiari. Tento článok prechádza materiálom takým, aký naozaj je — aby ste si vedeli objednať konkrétnu vec, nie „bond“.
V skratke: hliníkový kompozit je sendvič z dvoch hliníkových plechov po 0,5 mm, prilepených k plastovému alebo minerálnemu jadru, zvyčajne 3 mm — spolu 4 mm. Etalbond, Alucobond, Dibond a Reynobond sú značky jedného a toho istého druhu materiálu. Jediné, na čo sa treba spýtať skôr ako na čokoľvek iné, je aké má jadro.
Sendvič 0,5 / 3 / 0,5 mm
Štandardný panel má hrúbku 4 mm: dva hliníkové plechy po 0,5 mm na jadre s hrúbkou 3 mm; existujú aj varianty 3 mm (0,5 / 2 / 0,5) a 6 mm (0,5 / 5 / 0,5).
Prečo sendvič? Pretože tuhosť dosky rastie približne s treťou mocninou jej hrúbky: keď od seba oddialite dve nosné plochy bez toho, aby ste pridali hmotnosť, získate neúmerne veľa. Vonkajšie plechy preberajú ťah a tlak, jadro ich drží oddelené a bráni im v posunutí — princíp dvojitého T-nosníka. Zaujímavé je, že výrobca tento výsledok uvádza priamo v číslach.
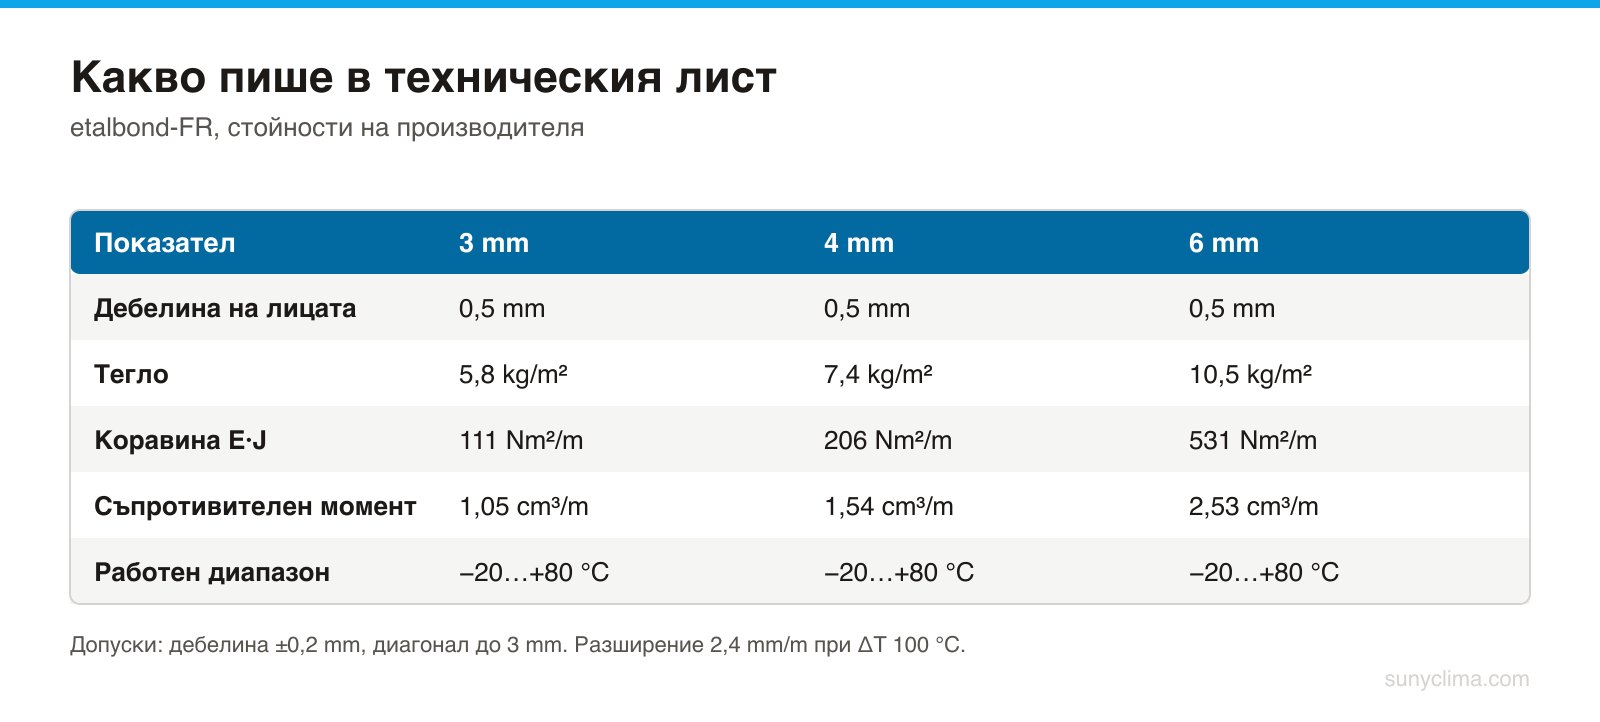
Technický list etalbond-FR to ukazuje jasne: tuhosť (E·J) je 111 Nm²/m pri 3 mm, 206 pri 4 mm a 531 pri 6 mm.
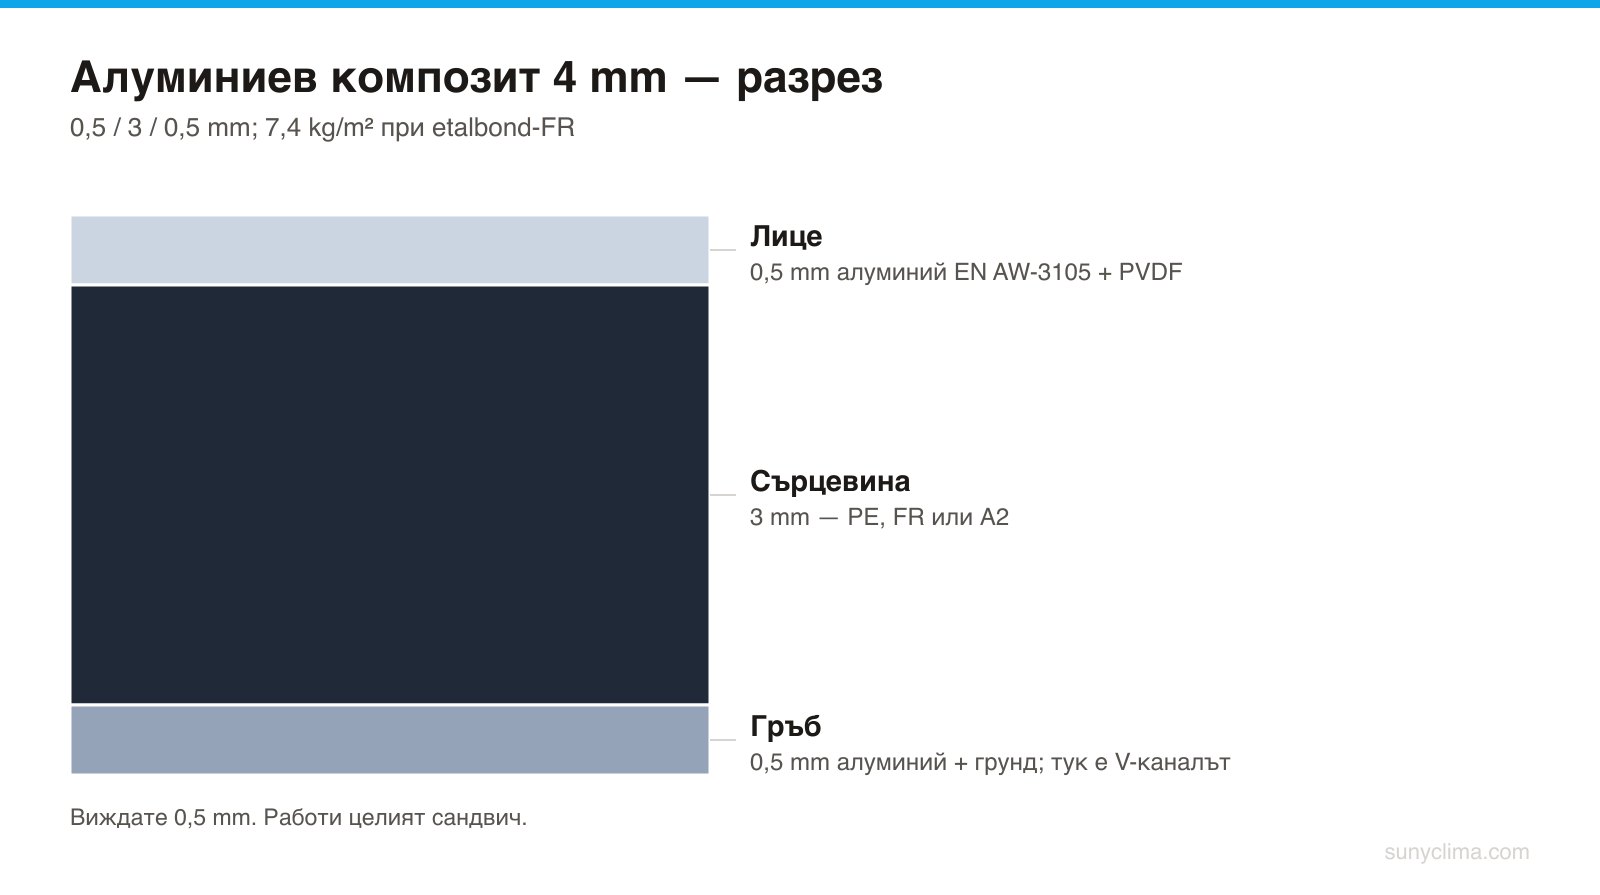
Teraz porovnanie, na ktorom skutočne záleží. etalbond-FR 4 mm váži 7,4 kg/m² (3 mm — 5,8; 6 mm — 10,5). Pri variante A2 sa samotné dokumenty Elval nezhodujú: jeden distribútorský list uvádza 7,9 kg/m² pri 4 mm a 11,4 pri 6 mm, zatiaľ čo brožúra a iný list uvádzajú 7,3–7,4 pri 4 mm. Odtiaľto ďalej je výpočet náš, nie riadok z technického listu. Plný hliníkový plech s rovnakou hmotnosťou by mal hrúbku približne 2,7 mm, keďže hustota hliníka je približne 2,7 g/cm³. Vypočítané podľa učebnicového vzorca pre dosku (E·J = E · b·t³/12) a s rovnakým modulom pružnosti (70 000 N/mm²) dáva približne 120 Nm²/m oproti deklarovaným 206 pri kompozite — teda pri rovnakej hmotnosti vychádza sendvič približne 1,7-krát tuhší.
Opačné tvrdenie platí tiež a vyplýva z rovnakého výpočtu: pri rovnakej hrúbke je plný plech tuhší — 4 mm hliník dáva približne 373 Nm²/m — no váži takmer 10,8 kg/m², teda približne o 46 % viac. Pri dverách táto hmotnosť visí na pántoch; pri fasáde na podkonštrukcii. Preto kompozit nie je lacnejšou náhradou kovu, ale správnejším spôsobom, ako umiestniť kovový povrch na veľkú plochú plochu.
A tretí efekt, ktorý sa v tabuľkách neukáže: rovinnosť. Nepretržite prilepené jadro nedovoľuje povrchu „hrať“ — preto sa veľké hladké fasádne plochy vyrábajú z kompozitu, a nie z plechu.
Ako sa to vyrába: najprv farba, potom sendvič
Poradie operácií vysvetľuje takmer všetko o kvalite. Najprv prichádza hliníkový pás. Štandardná zliatina pre povrchy etalbond je EN AW-3105 podľa EN 573-3, v stave H44 (lakovaný) podľa EN 1396 — hliníkovo-mangánová zliatina, nie najpevnejšia, ale s vynikajúcou tvárniteľnosťou, čo je presne to, čo chcete od materiálu, ktorý sa bude ohýbať v rámci frézovaného kanálika. Deklarované hodnoty: modul pružnosti 70 000 N/mm², pevnosť v ťahu ≥150 N/mm², medza klzu Rp0,2 ≥120 N/mm², ťažnosť A50 ≥3 %.
Po druhé prichádza lakovanie — na páse, nie na hotovom paneli. Proces sa nazýva coil coating: zvitok sa odvíja, prechádza cez odmastenie a pasiváciu, potom cez valce nanášajúce základnú a vrchnú vrstvu, následne cez pec, a opäť sa navíja. Preto fasádny kompozit nevybledne škvrnito — povlak je nanesený v kontrolovaných mikrónoch a vypálený pri teplote, ktorá je nedosiahnuteľná na už namontovanom paneli. Zadná strana dostáva iba ochranný základný náter.
Po tretie prichádza laminovanie: lakované plechy a jadro sa spájajú nepretržite, za pôsobenia tepla a tlaku, pomocou lepiacej fólie. Pevnosť sa dá merať — v európskom technickom posúdení ETA 14/0145 etalbond deklaruje pevnosť v odlupovaní podľa ASTM D1781 ≥167 Nm/m oproti bežnému minimu v odvetví 100 Nm/m, ktoré uvádzajú Reynobond a Alpolic. Slabé spojenie sa rozvrství a po niekoľkých letách sa to prejaví ako bublina na hrane.
Praktický záver: farba bondu nie je náter — je súčasťou pásu a nedá sa „opraviť“ na mieste sprejom.
Jadro: PE, FR a A2
Tu sa rozhoduje o všetkom okrem vzhľadu.
- PE — čistý polyetylén, väčšinou LDPE s hustotou okolo 0,93–0,96 g/cm³. Najlacnejší, najľahší, najľahšie sa frézuje a ohýba. Podľa EN 13501-1 sa etalbond s jadrom PE zaraďuje do triedy E.
- FR — minerálne plnený polymér. Polyetylén je zriedený minerálnym plnivom (najčastejšie hydroxidom hlinitým), ktorý pri zahriatí uvoľňuje vodu a potláča horenie. etalbond-FR je klasifikovaný ako B-s1,d0.
- A2 — jadro s viac ako 90 % minerálneho plniva a minimálnym množstvom spojivového polyméru. etalbond A2 je v produktovej dokumentácii výrobcu deklarovaný ako A2-s1,d0; jeden distribučný technický list uvádza A2-s1,d1. Rozdiel spočíva v správaní horiacich kvapiek a je presne dôvodom, prečo by ste mali požadovať deklaráciu pre konkrétnu šaržu, a nie všeobecné tvrdenie.
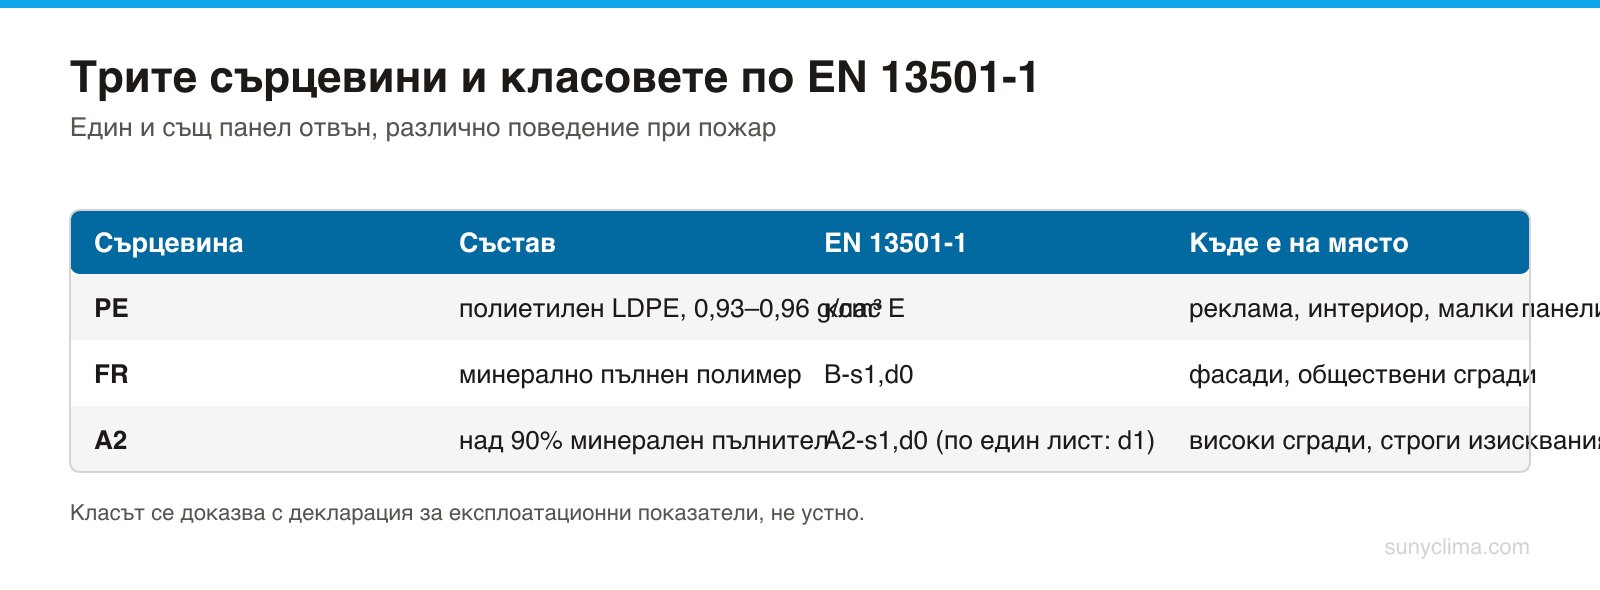
Čo znamenajú tieto písmená v praxi? EN 13501-1 nie je jedna skúška, ale systém niekoľkých.
- Trieda E sa preukazuje len malou skúškou zápalnosti EN ISO 11925-2: plameň nesmie presiahnuť 150 mm za 20 sekúnd. Nízka latka — materiál triedy E horí, jednoducho sa nezapáli okamžite.
- Trieda B vyžaduje aj SBI test (EN 13823, jeden horiaci predmet): rýchlosť rastu požiaru FIGRA ≤120 W/s, celkové uvoľnené teplo ≤7,5 MJ za 600 s a bočné šírenie, ktoré nedosiahne okraj vzorky. Vážne obmedzenie, ale materiál zostáva horľavý.
- Trieda A2 vyžaduje rovnaké SBI limity ako trieda B plus skúšku nehorľavosti (EN ISO 1182) alebo meranie spalného tepla (EN ISO 1716) s limitom ≤3,0 MJ/kg. Rozdiel medzi B a A2 nie je v prísnejších číslach SBI, ale práve v tejto dodatočnej skúške — v prahu, za ktorým materiál prestáva byť významným zdrojom paliva.
- s1 je dym: nárast ≤30 m²/s² a celkovo ≤50 m² za 600 s. d0 — žiadne horiace kvapky za 600 s; d1 — žiadna kvapka nehorí dlhšie ako 10 sekúnd.
A jedna vec, ktorá sa často prehliada: FR neznamená nehorľavý. Trieda B je „obmedzený príspevok k požiaru“, nie „nehorí“.
Prečo sa jadro stalo otázkou života a smrti
Do roku 2017 väčšina vnímala výber jadra ako otázku rozpočtu. Požiar v londýnskej veži Grenfell Tower v júni 2017, pri ktorom zahynulo 72 ľudí, to zmenil raz a navždy. Vyšetrovanie dospelo k záveru, že kompozitné panely s polyetylénovým jadrom na fasáde boli hlavnou príčinou šírenia požiaru: polyetylén sa topí, steká horiaci nadol a zapaľuje požiare nižšie v budove — mechanizmus, ktorý vysvetľuje ako horizontálne, tak aj zostupné šírenie ohňa.
Existuje aj druhý, čisto geometrický faktor: prevetrávaná fasáda má vzduchovú medzeru za panelmi — užitočnú pre vlhkosť, no nebezpečnú pri požiari, pretože funguje ako komín. Horľavý materiál s ťahom za chrbtom horí oveľa rýchlejšie než rovnaký materiál v laboratórnej skúške.
Záver nie je „kompozit je nebezpečný“, ale že ten istý materiál je rozumný na jednom mieste a neprípustný na inom. PE jadro v interiérovej tabuli alebo v paneli vstupných dverí s plochou dva metre štvorcové je normálne inžinierske riešenie; to isté jadro na fasáde dvadsaťposchodovej budovy nie je. V Bulharsku triedy vychádzajú z vyhlášky č. Iz-1971 Ministerstva vnútra a Ministerstva regionálneho rozvoja, naposledy novelizovanej v roku 2025, a § 330 je jednoznačný: nad 25 m obytnej výšky musia byť tepelná izolácia aj vonkajšie krytie minimálne triedy A2. PE a FR tam do úvahy vôbec neprichádzajú.
Praktické pravidlo pre každého, kto nakupuje: žiadajte vyhlásenie o parametroch (DoP) s uvedenou triedou podľa EN 13501-1 — písmeno, potom s, potom d, napríklad B-s1,d0 — a nie ústne uistenie „toto je protipožiarne“. Ak neexistuje papier s týmto zápisom, nekúpili ste to, čo si myslíte.
Povrchová úprava: PVDF, FEVE a polyester
Druhá položka, ktorá rozhoduje o tom, ako bude panel vyzerať o desať rokov, je povrchová úprava — technický list uvádza tri úrovne:
- PVDF-3 / FEVE-3 — trojvrstvový systém, 33 μm podľa technického listu, v závislosti od odtieňa. Pre jednotlivé projekty sa špecifikujú aj hrubšie systémy — napríklad 43 μm nominálne pri minime 38 μm. Tolerancie sú podľa EN 1396.
- PVDF-2 / FEVE-2 — dvojvrstvový, cieľová hodnota 30 μm.
- VHDPE — cieľová hodnota 25 μm. Toto je polyesterová trieda.
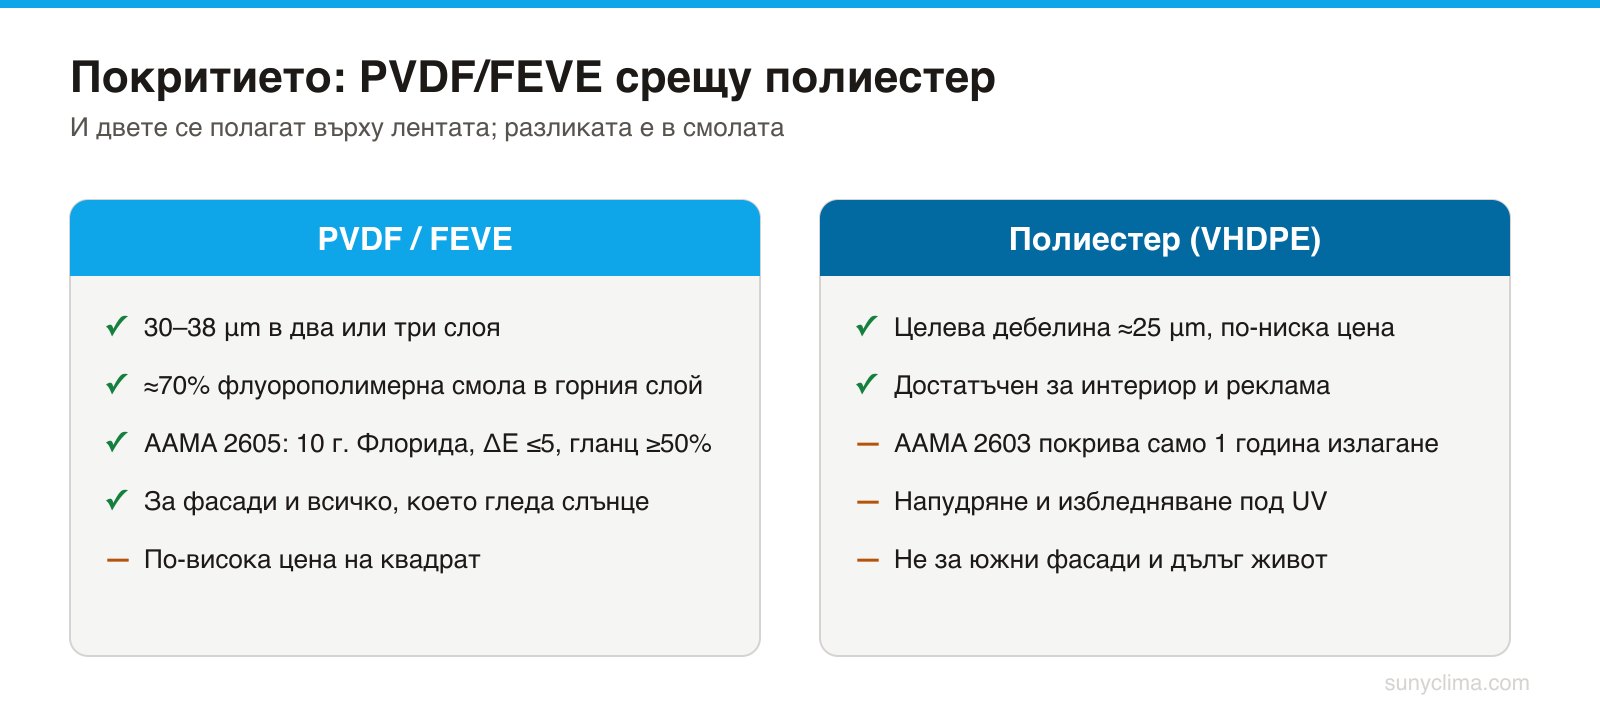
PVDF je polyvinylidénfluorid; architektonické systémy tohto typu obsahujú 70–80 % fluoropolymérovej živice vo vrchnej vrstve — 70 % je klasický základ, pričom Elval udáva 80 % pre svoje systémy. Dôvod, prečo to vydrží, je chemický: väzba uhlík–fluór je jedna z najpevnejších v organickej chémii a ultrafialové žiarenie ju ľahko nerozbije. Polyesterové systémy sa pod UV žiarením rozkladajú rýchlejšie — povrch sa „napudruje“ a farba vybledne.
Rozdiel je kvantitatívne definovaný v amerických špecifikáciách AAMA, ktoré sú najčastejšie citovaným referenčným štandardom: AAMA 2605 vyžaduje 10 rokov vystavenia poveternostným podmienkam na juhu Floridy so zmenou farby ≤5 ΔE, hodnotením napudrovania ≥8 a zachovaním lesku ≥50 %. AAMA 2604 vyžaduje to isté po 5 rokoch a AAMA 2603 — po 1 roku. Technický list etalbond výslovne uvádza, že PVDF systémy spĺňajú AAMA 2605.
Preložené pre klienta: polyester je pre interiér a pre tabule; PVDF je pre všetko, čo je vystavené slnku.
Spracovanie: frézovanie, ohýbanie, nity
Frézovanie V-drážky. Drážka sa frézuje zo zadnej strany — cez zadný plech a takmer celé jadro, tak aby za lícovým plechom ostalo približne 0,3 mm. Týchto 0,3 mm umožňuje panel ohnúť ručne, čisto a v rovnej línii, bez ohýbacieho stroja, pričom lícna strana zostane neprerušená. Presnosť hĺbky pri CNC obrábaní je rádovo ±0,05 mm — pri zvyšku 0,3 mm to nie je luxus, ale nevyhnutná podmienka.
Tvar drážky určuje uhol: 90° pre ohyby do 90°, 135° pre ohyby do 135°, pravouhlá drážka pre 180°. Vonkajší polomer vychádza z tvaru a hĺbky — takto celá séria vychádza s rovnakými hranami.
Ohýbanie bez frézovania. Kompozit sa ohýba aj konvenčným spôsobom — na valcoch alebo na ohýbačke. Pravidlo pre minimálny vnútorný polomer platí pre danú značku, nie pre materiál ako taký: etalbond udáva r = 15 × t (60 mm pri 4 mm), zatiaľ čo Alucobond PLUS — r = 10 × t (40 mm). Konkrétnu hodnotu nájdete v technickom liste daného panelu. Spätné pruženie je o niečo väčšie ako pri bežnom plechu, preto sa pri sériovej výrobe robí skúška.
Nitovanie. Na exteriérové aplikácie sa používajú hliníkové trhacie nity s nerezovým tŕňom — s obyčajným oceľovým tŕňom sa po prvej zime na fasáde objavia hrdzavé škvrny. Typický rozmer: tŕň Ø5 mm s hlavou Ø11 mm. O dlhej životnosti rozhodujú tri pravidlá:
- Otvor sa vyvŕta väčší ako nit, aby ostal priestor na tepelný pohyb. Napevno osadený nit v tesnom otvore znamená zvlnený panel už v auguste.
- Hlava nitu prekrýva otvor aspoň o 1 mm, aby vôľa nebola vidieť.
- Nástavec necháva približne 0,3 mm vôle — inak nit tlačí na panel presne v mieste, kde sa mal voľne pohybovať.
Ak toto čítate ako zákazník, nie ako montážnik, z celej pasáže si zapamätajte jedinú vetu: hrdzavé bodky okolo nitov a vlny na inak rovnom paneli takmer nikdy nie sú chyba materiálu — sú chybou uchytenia.
Lepenie. V kazetových systémoch sa zadná strana lepí k hliníkovým profilom pomocou konštrukčného lepidla alebo obojstrannej lepiacej pásky — lícna strana bez viditeľných nitov, pričom lepidlo musí byť kompatibilné s povrchovou úpravou aj s náterom na zadnej strane.
Rezanie. Karbidové kotúče s lichobežníkovým ozubením, vysoké otáčky, mierny posuv; vysekávanie deformuje hranu. Dôležité je, že rez odhaľuje jadro — preto kvalitné spracovanie končí zaohnutým lemom, nie holým rezom. Ako to vyzerá pri paneli na vstupné dvere, je podrobne rozobraté v článku o bonde a nereze ako lícových materiáloch.
Rozťažnosť, teploty a tolerancie
Hliník sa rozťahuje a pri veľkých plochách to nie je zanedbateľný detail. Technický list udáva lineárnu rozťažnosť v prehľadnej forme: 2,4 mm na meter pri rozdiele 100 °C, čiže 2,4 × 10⁻⁵ 1/K. Európske technické posúdenie deklaruje pre samotnú zliatinu 23 × 10⁻⁶ 1/K — mierne nižšiu hodnotu pre holý kov než pre zmontovaný panel.
Sto stupňov rozdielu nie je hypotetická hodnota: tmavá južná fasáda dosahuje v auguste +70…+80 °C, v januári zas −15…−20 °C. Pri paneli s dĺžkou 3 m to predstavuje približne 7 mm pohybu — a každé uchytenie, ktoré tento pohyb neumožní, sa zmení na zvlnenie alebo pretrhnutý nit.
Pracovný rozsah v technickom liste pre etalbond-FR je od −20 °C do +80 °C, pre A2 — od −50 °C do +80 °C. Hodnoty pochádzajú z rôznych vydaní; pre naše klimatické podmienky je rozhodujúca horná hranica, ktorá je spoločná pre obe.
Geometrické tolerancie sú tiež zverejnené a uzatvárajú spory: hrúbka ±0,2 mm, šírka a dĺžka do 4000 mm −0 / +4 mm, rozdiel v uhlopriečkach do 3 mm. Štandardný panel má šírku 1250 alebo 1500 mm a dĺžku 3200 mm.
A jedno pravidlo pre preberanie, uvedené doslova v technickom liste: preliačiny, stopy a škvrny sú akceptovateľné, ak nie sú viditeľné zo vzdialenosti ≥2 m pod uhlom 90°. Toto je oficiálne kritérium — nie „aby tam nebolo vôbec nič“.
Kde sa kompozitný panel používa okrem vchodových dverí
- Vetrané fasády a rainscreen kazety. Najrozšírenejšie použitie z hľadiska objemu: panel sa frézuje a ohýba do kazety, ktorá sa upevňuje alebo nitovaním kotví na hliníkovú podkonštrukciu, s vetranou medzerou a tepelnou izoláciou za ňou. Používajú sa výhradne jadrá FR a A2.
- Reklama a informačné systémy. Tabule, totemy, fasádne pásy — zostáva rovný, nehrdzavie, znáša priamu tlač aj fóliovanie. Tu je jadro PE bežnou voľbou.
- Interiérové obklady. Vstupné haly výťahov, stropy, nemocničné a letiskové chodby — nepórovitý povrch, ktorý sa ľahko čistí.
- Doprava. Steny prívesov a autobusov, karavany, chladiarenské nadstavby.
- Dekoratívne panely na vchodové dvere. Tu je panel lícovou vrstvou na izolačnom jadre, nie samostatnou konštrukciou — pozrite si návod na výber panelu a popis materiálov.
Časté chyby a mylné predstavy
- „Kompozitný panel je celohliníkový.“ V skutočnosti vidíte 0,5 mm zo 4 mm — a práve preto je panel rovný a ľahký.
- „Kompozitný panel izoluje.“ Neizoluje. Zliatina 3105 na lícových vrstvách vedie teplo s hodnotou približne 170 W/(m·K) — čistý hliník dosahuje 237 — a jadro je tenké. Tepelná izolácia pochádza z toho, čo je za lícovou vrstvou — napríklad XPS s λ ≈ 0,033–0,035 W/(m·K). Táto logika je podrobne vysvetlená v článku o jadre a hrúbke panelu.
- „FR znamená nehorľavý.“ Neznamená. B-s1,d0 je horľavý materiál s obmedzeným príspevkom k požiaru. V praktickom zmysle nehorľavý je A2.
- „Všetky kompozitné panely sú rovnaké.“ Najčastejší spôsob úspory pri kompozitných paneloch je stenčovanie lícových vrstiev — namiesto 0,5 mm sa použije 0,20–0,30 mm. V katalógu panel vyzerá rovnako, ale váži oveľa menej: kompozit 4 mm s lícovými vrstvami 0,20–0,30 mm a jadrom PE váži približne 4,6–4,8 kg/m² oproti 5,5 kg/m² pre etalbond s jadrom PE a 7,4 kg/m² pre etalbond-FR. Podozrivo ľahký panel znamená tenké lícové vrstvy — a s nimi klesá aj tuhosť aj odolnosť voči preliačinám.
- Frézovanie „od oka“. Hĺbka V-drážky je parameter, pri ktorom 0,1 mm rozhoduje medzi čistou hranou a zmätkom.
- Miešanie šarží. Kovové a perleťové odtiene majú svoju orientáciu — panely z rôznych roliek alebo otočené o 180° dávajú odlišný tón. Jedna fasáda, jedna šarža, jedna orientácia.
Ako prečítať technický list za päť riadkov
- Hrúbka lícnej strany a hmotnosť na m². 0,5 mm a ≈7,4 kg/m² pri 4 mm je architektonická trieda; nižšia hodnota znamená tenšie lícne strany.
- Jadro a trieda podľa EN 13501-1. PE (E), FR (B-s1,d0) alebo A2 (A2-s1,d0) — na papieri, v DoP.
- Povrchová úprava a mikróny. PVDF/FEVE 30–33 μm oproti polyesteru ≈25 μm; skontrolujte, či sa uvádza odkaz na EN 1396 a na AAMA 2605.
- Zliatina a stav. EN AW-3105, H44 (lakovaná) — to je štandard pre fasádny kompozit.
- Rozťažnosť, teploty, tolerancie. 2,4 mm/m pri 100 °C, do +80 °C, ±0,2 mm hrúbky, uhlopriečka do 3 mm — tieto čísla určujú spôsob kotvenia.
Tabuľky v technických parametroch materiálov uvádzajú hodnoty bondu popri hodnotách ostatných lícnych vrstiev. Ak už viete, čo hľadáte, opíšte to v dopyte — panely sa vyrábajú na zákazku v Bulharsku — alebo si pozrite katalóg.
Jedna veta, ktorú si treba zapamätať: „bond“ opisuje konštrukciu, nie kvalitu. Konštrukcia je vždy rovnaká — 0,5 / 3 / 0,5 mm. Kvalita sa skrýva v troch riadkoch technického listu: hrúbka lícnych strán, typ jadra a trieda podľa EN 13501-1, typ a hrúbka povrchovej úpravy.