Mi az az Etalbond (bond)
Az Etalbond egy alumínium kompozit panel márkanév, a „bond” pedig a teljes kategória. A 0,5/3/0,5 mm-es szendvicsszerkezet, PE, FR és A2 magok, bevonatok és marás.
Az Etalbond nem anyag, hanem márkanév. Az anyag neve alumínium kompozit panel, a „bond” pedig a teljes termékkategória bolgár elnevezése. Íme, mi rejlik a 0,5/3/0,5 mm-es szendvicsszerkezet mögött: a PE, FR és A2 magok, a tűzvédelmi osztályok, a bevonatok és a 0,3 mm-es szabály maráskor.
Ha idáig eljutott, miután hallotta, hogy „a panel bondból van” vagy „tegyél rá etalbondot”, a leghasznosabb mondat az, amit szinte senki nem mond ki a helyszínen: az Etalbond egy márkanév, nem anyag. Az anyag neve alumínium kompozit panel — angolul aluminium composite panel (ACP) vagy aluminium composite material (ACM). Az Etalbond® az a márka, amely alatt a görög Elval Colour gyártja, gyárával Szent Tamásban, Viotia régióban. Ugyanígy az Alucobond® és a Dibond® a 3A Composites márkái, a Reynobond® az Arconicé, az Alpolic® pedig a Mitsubishié.
A bolgár szakmában a „bond” szó régen elszakadt bármelyik márkától, és az egész kategóriát jelöli — ahogy a „dzsip” is bármilyen terepjárót jelent. Kényelmes a beszélgetésben, és veszélyes a megrendelésben: két, egyformán „bondnak” nevezett panelnek eltérő lehet a magja, eltérő vastagságú a fedőrétege, és teljesen más lehet a tűzzel szembeni viselkedése is. Ez a cikk végigveszi az anyagot úgy, ahogy valójában van — hogy Ön konkrét terméket tudjon kérni, ne csak „bondot”.
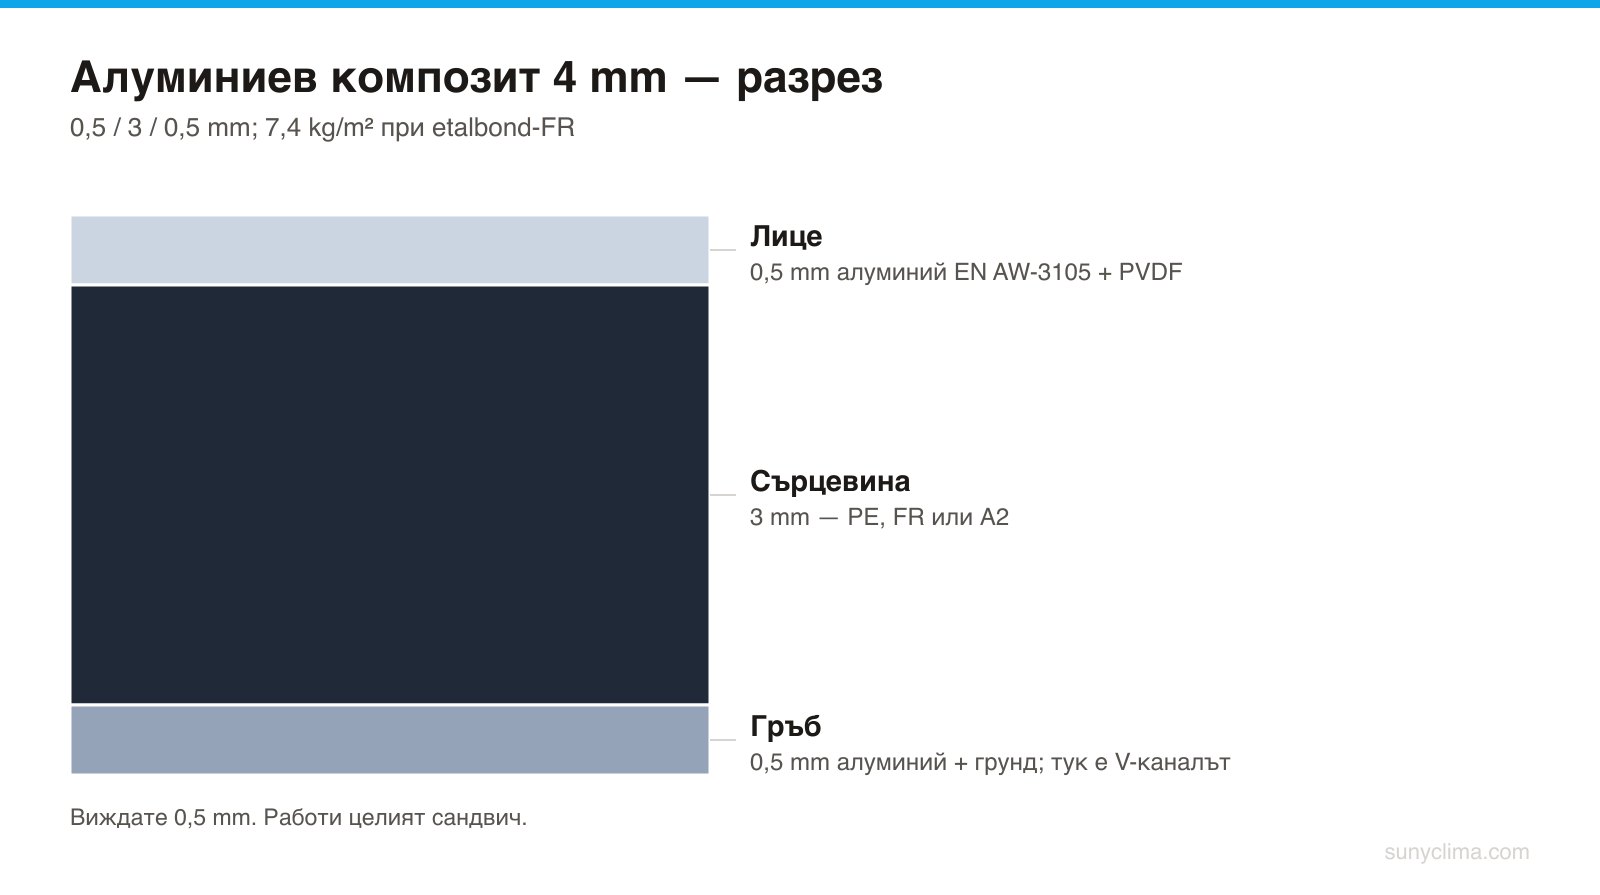
Röviden: az alumínium kompozit egy szendvicsszerkezet, amely két, egyenként 0,5 mm vastag alumíniumlemezből áll, műanyag vagy ásványi magra ragasztva, jellemzően 3 mm vastagon — összesen 4 mm. Az Etalbond, Alucobond, Dibond és Reynobond mind ugyanannak az anyagtípusnak a márkái. Az egyetlen dolog, amit mindenekelőtt meg kell kérdezni, az, hogy milyen a mag.
A 0,5 / 3 / 0,5 mm-es szendvics
A szabványos panel 4 mm: két, egyenként 0,5 mm vastag alumíniumlemez egy 3 mm vastag magra ragasztva; létezik 3 mm-es (0,5 / 2 / 0,5) és 6 mm-es (0,5 / 5 / 0,5) változat is.
Miért szendvics? Mert egy lemez merevsége hozzávetőlegesen a vastagságának köbével arányosan nő: ha a két teherhordó felületet eltávolítjuk egymástól úgy, hogy nem növeljük a súlyt, aránytalanul nagy nyereséget érünk el. A külső lemezek veszik fel a húzó- és nyomóerőket, a mag pedig távol tartja őket egymástól, megakadályozva az elcsúszásukat — ez az I-gerenda elve. Az érdekes az, hogy a gyártó számokban is közzéteszi az eredményt.
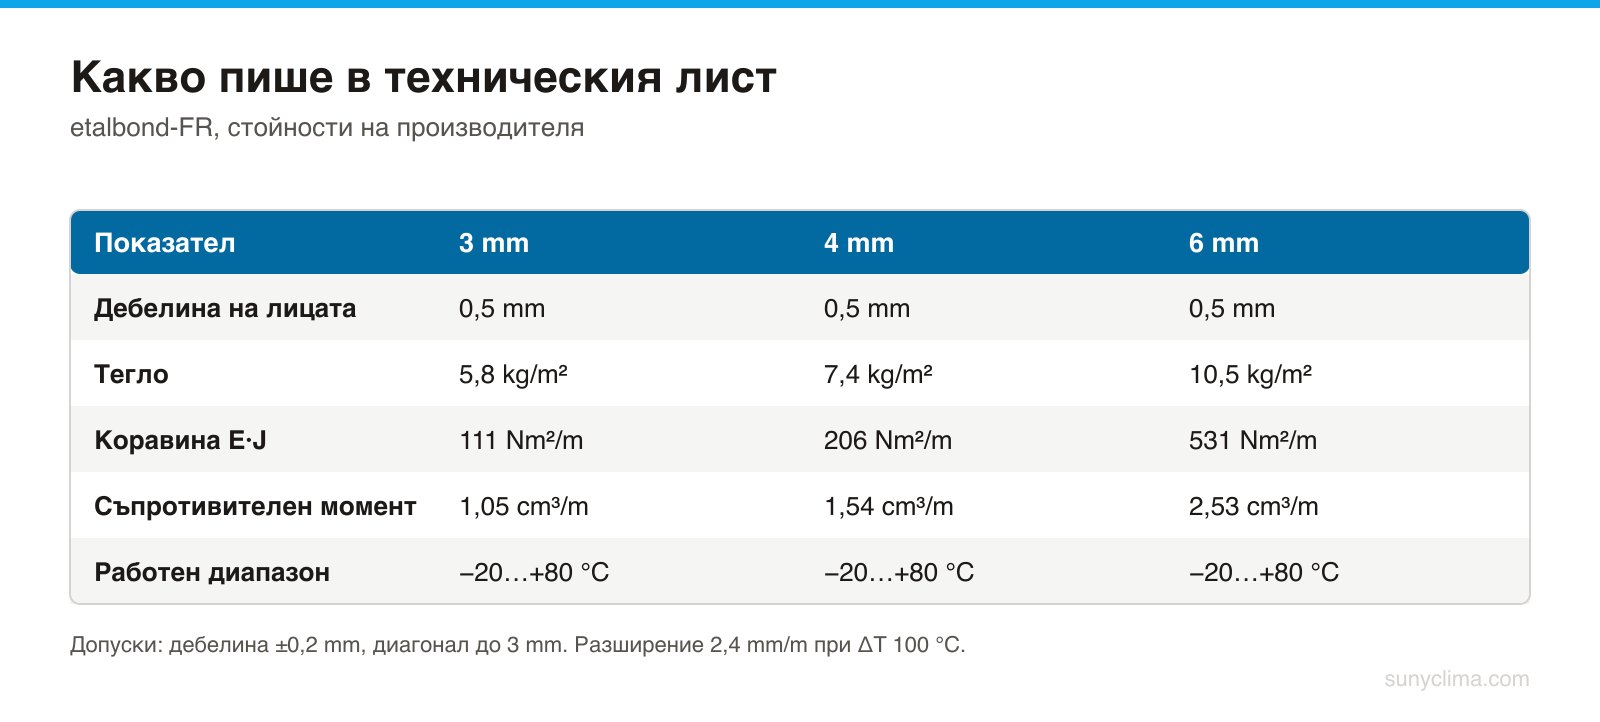
Az etalbond-FR műszaki adatlapja ezt közvetlenül mutatja: a merevség (E·J) 111 Nm²/m 3 mm-nél, 206 4 mm-nél és 531 6 mm-nél.
Most jöjjön az összehasonlítás, aminek jelentősége van. Az etalbond-FR 4 mm-es változata 7,4 kg/m² súlyú (3 mm — 5,8; 6 mm — 10,5). Az A2 változatnál az Elval saját dokumentumai sem egyeznek: az egyik forgalmazói adatlap 7,9 kg/m²-t ad meg 4 mm-nél és 11,4-et 6 mm-nél, míg a prospektus és egy másik adatlap 7,3–7,4-et 4 mm-nél. Innentől a számítás a miénk, nem a műszaki adatlap sora. Egy azonos súlyú, tömör alumíniumlemez körülbelül 2,7 mm vastag lenne, mivel az alumínium sűrűsége kb. 2,7 g/cm³. A lemezekre vonatkozó tankönyvi képlettel (E·J = E · b·t³/12) és ugyanazzal a rugalmassági modulussal (70 000 N/mm²) számolva ez körülbelül 120 Nm²/m értéket ad a kompozit deklarált 206-jával szemben — vagyis azonos súly mellett a szendvicsszerkezet körülbelül 1,7-szer merevebb.
Ez fordítva is igaz, és ugyanabból a számításból következik: azonos vastagság mellett a tömör fémlemez merevebb — a 4 mm-es alumínium körülbelül 373 Nm²/m értéket ad —, de a tömege közel 10,8 kg/m², vagyis mintegy 46%-kal nagyobb. Ajtónál ez a súly a pántokon lóg; homlokzatnál az alszerkezeten. Éppen ezért a kompozit panel nem a fém olcsóbb helyettesítője, hanem a helyes megoldás arra, hogyan kerülhet fémfelület nagy, sík felületre.
És van egy harmadik hatás, amit a táblázatok nem mutatnak: a síkfelület-tartás. A folyamatosan ragasztott mag nem engedi, hogy a felület „hullámosodjon” — ezért a nagy, sima homlokzati felületeket kompozit anyagból készítik, nem fémlemezből.
Hogyan készül: először a festék, aztán a szendvicsszerkezet
A műveletek sorrendje szinte mindent megmagyaráz a minőségről. Először jön az alumíniumszalag. Az etalbond felületeinek szabványos ötvözete az EN AW-3105 az EN 573-3 szerint, H44 állapotban (lakkozva) az EN 1396 szabvány szerint — ez egy alumínium-mangán ötvözet, nem a legerősebb, de kiváló alakíthatósággal rendelkezik, ami pontosan az, amit egy olyan anyagtól várunk, amelyet marásvonal mentén hajlítunk. A megadott értékek: rugalmassági modulusz 70 000 N/mm², szakítószilárdság ≥150 N/mm², folyáshatár Rp0,2 ≥120 N/mm², nyúlás A50 ≥3%.
Másodszor jön a festés — a szalagon, nem a kész panelen. Ezt a folyamatot coil coating-nak nevezik: a tekercset letekerik, zsírtalanításon és passziváláson vezetik át, majd alapozó- és fedőréteg-hengereken, ezután kemencén, végül visszatekerik. Ezért nem fakul foltosan a homlokzati kompozit panel — a bevonat kontrollált mikronvastagságban kerül fel, és olyan hőmérsékleten ég be, amely felszerelt panelen elérhetetlen. A hátoldal csak védő alapozót kap.
Harmadszor jön a laminálás: a lakkozott fémlemezeket és a magot folyamatosan, hő és nyomás alatt, ragasztófilm segítségével egyesítik. A szilárdság mérhető — az európai műszaki értékelésben (ETA 14/0145) az etalbond az ASTM D1781 szerinti rétegleválási szilárdságot ≥167 Nm/m értékben adja meg, szemben az iparágban általánosan elfogadott 100 Nm/m-es minimummal, amelyet a Reynobond és az Alpolic is feltüntet. A gyenge kötés rétegekre válik szét, ami néhány nyár után buborékként jelenik meg az élen.
A gyakorlati tanulság: a kompozit panel színe nem festék — a szalag része, és helyszínen spray-vel nem „javítható”.
A mag: PE, FR és A2
Itt dől el minden, ami a küllemen túlmutat.
- PE — tiszta polietilén, jellemzően LDPE, körülbelül 0,93–0,96 g/cm³ sűrűséggel. A legolcsóbb, legkönnyebb, legkönnyebben marható és hajlítható. Az EN 13501-1 szerint a PE magú etalbond E osztályba sorolt.
- FR — ásványi anyaggal töltött polimer. A polietilént ásványi töltőanyaggal (leggyakrabban alumínium-hidroxiddal) hígítják, amely hő hatására vizet bocsát ki, és gátolja az égést. Az etalbond-FR besorolása B-s1,d0.
- A2 — több mint 90% ásványi töltőanyagot és minimális mennyiségű kötőpolimert tartalmazó mag. Az etalbond A2-t a gyártó termékdokumentációja A2-s1,d0 osztályúként adja meg; egy forgalmazói műszaki adatlap A2-s1,d1 jelölést használ. A különbség az égő cseppek viselkedésében rejlik, és pontosan ezért érdemes az adott gyártási tételre vonatkozó nyilatkozatot kérni, nem egy általános állítást.
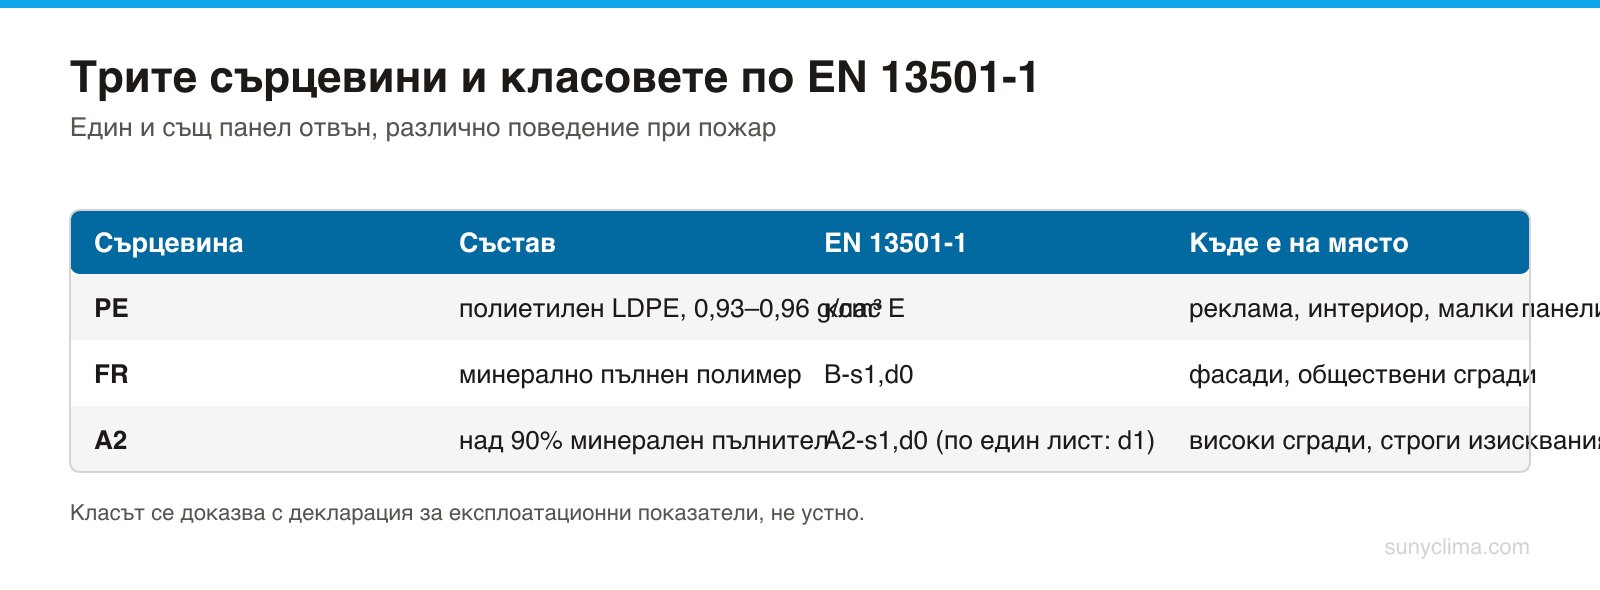
Mit jelentenek a betűk a gyakorlatban? Az EN 13501-1 nem egyetlen vizsgálat, hanem több teszt rendszere.
- E osztály csak a kis gyulladékonysági teszttel (EN ISO 11925-2) igazolható: a láng 20 másodperc alatt nem haladhatja meg a 150 mm-t. Alacsony a mérce — az E osztályú anyag ég, csak nem gyullad meg azonnal.
- B osztályhoz szükséges az SBI teszt is (EN 13823, egyetlen égő tárgy vizsgálata): a tűzterjedési sebesség FIGRA ≤120 W/s, a teljes felszabaduló hőmennyiség ≤7,5 MJ 600 másodperc alatt, és az oldalirányú terjedés nem érheti el a minta szélét. Komoly korlátozás, de az anyag továbbra is éghető marad.
- A2 osztályhoz ugyanazok az SBI határértékek szükségesek, mint a B osztálynál, plusz egy éghetetlenségi teszt (EN ISO 1182) vagy az égéshő mérése (EN ISO 1716) ≤3,0 MJ/kg határértékkel. A B és az A2 közötti különbség nem a szigorúbb SBI-számokban rejlik, hanem ebben a plusz tesztben — abban a küszöbben, amely után az anyag megszűnik jelentős tüzelőanyag-forrás lenni.
- s1 a füstre vonatkozik: a növekedés ≤30 m²/s² és összesen ≤50 m² 600 másodperc alatt. d0 — semmilyen égő csepp 600 másodperc alatt; d1 — egyetlen csepp sem éghet 10 másodpercnél tovább.
És egy dolog, amit gyakran figyelmen kívül hagynak: az FR nem jelenti azt, hogy nem éghető. A B osztály „korlátozott hozzájárulás a tűzhöz”, nem pedig „nem ég”.
Miért lett a magréteg élet-halál kérdése
2017-ig sokan a magréteg kiválasztását pusztán költségvetési kérdésnek tekintették. A londoni Grenfell Tower 2017 júniusi tüze, amelyben 72 ember vesztette életét, ezt véglegesen megváltoztatta. A vizsgálat megállapította, hogy a homlokzaton lévő, polietilén magréteges kompozit panelek voltak a tűz terjedésének fő okai: a polietilén megolvad, égve lefolyik, és tüzeket gyújt az épület alacsonyabb szintjein — ez a mechanizmus magyarázza mind a vízszintes, mind a lefelé irányuló terjedést.
Van egy második, tisztán geometriai tényező is: a szellőztetett homlokzatnál légrés van a panelek mögött — ez hasznos a nedvesség szempontjából, de tűz esetén veszélyes, mert kéményként működik. Egy éghető anyag, amely mögött huzat van, sokkal gyorsabban ég, mint ugyanaz az anyag laboratóriumi vizsgálat során.
A tanulság nem az, hogy „a kompozit veszélyes”, hanem hogy ugyanaz az anyag ésszerű megoldás lehet egy helyen, és elfogadhatatlan egy másikon. A PE magréteg egy beltéri táblán vagy egy két négyzetméteres bejárati ajtópanelen normális mérnöki megoldás; ugyanez a magréteg egy húszemeletes épület homlokzatán viszont nem az. Bulgáriában az osztályokat a Belügyminisztérium és a Regionális Fejlesztési Minisztérium Iz-1971. számú rendelete határozza meg, amelyet legutóbb 2025-ben módosítottak, és a 330. cikk egyértelmű: 25 méter feletti lakott magasság esetén mind a szigetelésnek, mind a külső borításnak legalább A2 osztályúnak kell lennie. A PE és az FR ott szóba sem jöhet.
A gyakorlati szabály minden vásárló számára: kérjen teljesítménynyilatkozatot (DoP), amelyben szerepel az EN 13501-1 szerinti osztály — betű, majd s, majd d, például B-s1,d0 — ne pedig szóbeli „ez tűzálló” kijelentést. Ha nincs papír ezzel a bejegyzéssel, akkor nem azt vásárolta meg, amit gondolt.
A bevonat: PVDF, FEVE és poliészter
A második tényező, amely eldönti, hogyan fog kinézni a panel tíz év múlva, a bevonat — a műszaki adatlap három szintet határoz meg:
- PVDF-3 / FEVE-3 — háromrétegű rendszer, 33 μm a műszaki adatlap szerint, az árnyalattól függően. Egyes projektekhez vastagabb rendszereket is meghatároznak — például 43 μm névleges, minimum 38 μm értékkel. A tűréshatárok az EN 1396 szerint értendők.
- PVDF-2 / FEVE-2 — kétrétegű, célérték 30 μm.
- VHDPE — célérték 25 μm. Ez a poliészter kategória.
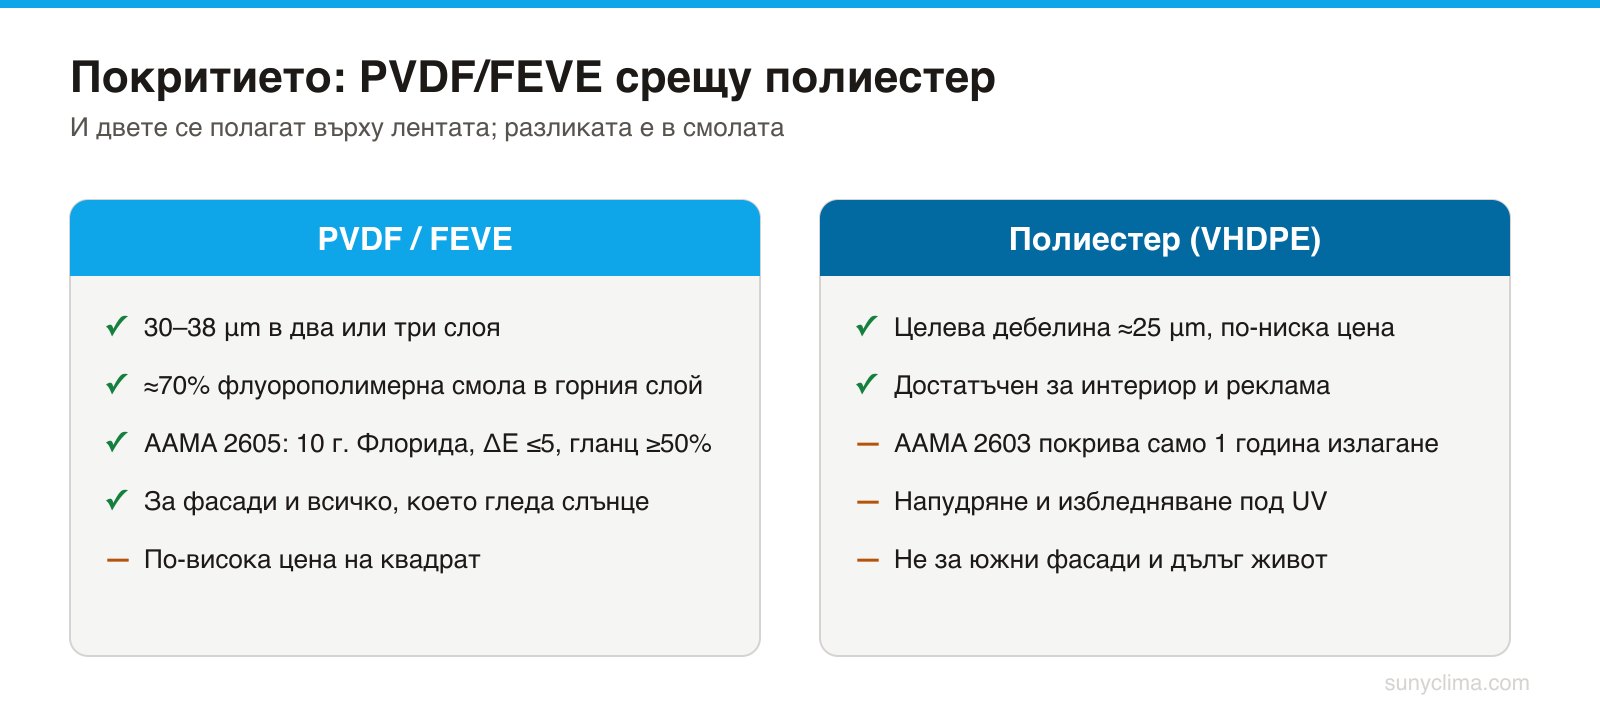
A PVDF a polivinilidén-fluorid rövidítése; az ilyen típusú építészeti rendszerek felső rétege 70–80% fluorpolimer gyantát tartalmaz — 70% a klasszikus alap, az Elval pedig 80%-ot hirdet a saját rendszereihez. Az ok kémiai jellegű: a szén–fluor kötés az egyik legerősebb kötés a szerves kémiában, és az ultraibolya fény nem tudja könnyen felbontani. A poliészter rendszerek gyorsabban bomlanak UV hatására — a felület elporosodik, a szín pedig kifakul.
A különbséget mennyiségileg az amerikai AAMA specifikációk határozzák meg, amelyek a leggyakrabban hivatkozott referenciapontot jelentik: az AAMA 2605 10 éves dél-floridai időjárásállósági vizsgálatot ír elő, ≤5 ΔE színváltozással, ≥8 pontos porosodási értékeléssel és ≥50%-os fényminőség-megőrzéssel. Az AAMA 2604 ugyanezt 5 év után, az AAMA 2603 pedig 1 év után várja el. Az etalbond műszaki adatlapja kifejezetten megjelöli, hogy a PVDF rendszerek megfelelnek az AAMA 2605 szabványnak.
Lefordítva a vásárló számára: a poliészter beltéri és tábla célokra való; a PVDF mindenre, ami napfénynek van kitéve.
Megmunkálás: marás, hajlítás, szegecselés
V-vájat marása. A vájatot hátulról marják — a hátsó fémlemezen és szinte a teljes magon keresztül, úgy, hogy az elülső fémlemez mögött körülbelül 0,3 mm maradjon. Ez a 0,3 mm teszi lehetővé, hogy a panelt kézzel, tisztán és egyenes vonal mentén, hajlítógép nélkül meg lehessen hajlítani, miközben az elülső felület folytonos marad. A CNC mélységi pontossága ±0,05 mm nagyságrendű — 0,3 mm-es maradék vastagságnál ez nem luxus, hanem feltétel.
A csatorna formája határozza meg a szöget: 90° a 90°-ig terjedő hajlításokhoz, 135° a 135°-ig terjedő hajlításokhoz, téglalap keresztmetszetű csatorna a 180°-hoz. A külső sugár a forma és a mélység függvénye — így egy teljes tétel egyforma élekkel készül el.
Marás nélküli hajlítás. A kompozitot hagyományos módon is lehet hajlítani — hengeren vagy élhajlító gépen. A minimális belső sugár szabálya a márkától függ, nem az alapanyagtól: az etalbond esetében r = 15 × t (60 mm 4 mm vastagságnál), az Alucobond PLUS esetében pedig r = 10 × t (40 mm). Az érték az adott panel adatlapjáról olvasható le. A rugóvisszaugrás kicsit nagyobb, mint hagyományos fémlemeznél, ezért sorozatgyártásnál érdemes próbadarabot készíteni.
Szegecselés. Kültéri felhasználáshoz alumínium popszegecset kell használni rozsdamentes acél szeggel — hagyományos acél szeggel az első tél után rozsdafoltok jelennek meg a homlokzaton. Jellemző méret: Ø5 mm-es szeg Ø11 mm-es fejjel. Három szabály dönti el a tartósságot:
- A furatot nagyobbra kell fúrni a szegecsnél, hogy legyen hely a hőmozgásnak. A szűk furatba illesztett szoros szegecs augusztusban deformált panelt eredményez.
- A fejnek legalább 1 mm-rel túl kell fednie a furatot, hogy a hézag ne legyen látható.
- A rögzítés kb. 0,3 mm mozgásteret hagy — máskülönben a szegecs éppen ott szorítja le a panelt, ahol mozognia kellene.
Ha vásárlóként olvassa ezt, nem szerelőként, akkor az egész részből csak egy mondatra van szüksége: a szegecsek körüli rozsdafoltok és az egyébként sima panelen megjelenő hullámosodás szinte soha nem az alapanyag hibája — hanem a rögzítés hibája.
Ragasztás. A kazettás rendszereknél a hátlapot alumínium profilokhoz ragasztják strukturális ragasztóval vagy kétoldalas ragasztószalaggal — így a felület látható szegecsek nélkül marad, de a ragasztónak kompatibilisnek kell lennie mind a bevonattal, mind a hátoldali alapozóval.
Vágás. Keményfém trapézfogas tárcsával, nagy fordulatszámmal, mérsékelt előtolással; a kivágás (stancolás) deformálja az élt. A lényeg, hogy a vágott él láthatóvá teszi a magréteget — ezért a minőségi kivitelezés hajtott élzárással fejeződik be, nem csupasz vágással. Hogy ez hogyan néz ki egy bejárati ajtó paneljénél, azt a bond és inox mint homlokfelület című cikkben mutatjuk be.
Tágulás, hőmérséklet és tűrések
Az alumínium tágul, és nagy felületeknél ez nem elhanyagolható részlet. Az adatlap kényelmes formában adja meg a lineáris hőtágulást: 2,4 mm méterenként, 100 °C-os hőmérséklet-különbség esetén, azaz 2,4 × 10⁻⁵ 1/K. Az európai műszaki értékelés magára az ötvözetre 23 × 10⁻⁶ 1/K értéket deklarál — ez valamivel alacsonyabb a puszta fémnél, mint az összeszerelt panelnél.
A száz fokos különbség nem elméleti: egy sötét, déli tájolású homlokzat augusztusban +70…+80 °C, januárban pedig −15…−20 °C lehet. Egy 3 m-es panelnél ez körülbelül 7 mm mozgást jelent — és minden olyan rögzítés, amely nem hagy nekik teret, deformációvá vagy elszakadt szegeccsé alakítja ezt.
Az etalbond-FR adatlapja szerinti üzemi hőmérséklet-tartomány −20 °C és +80 °C között van, az A2 adatlapja szerint pedig −50 °C és +80 °C között. Az értékek különböző kiadványokból származnak; a mi éghajlatunk szempontjából a felső határ számít, ez pedig mindkettőnél azonos.
A geometriai tűréseket is közzétették, ezzel véget vetve a vitáknak: vastagság ±0,2 mm, szélesség és hosszúság 4000 mm-ig −0 / +4 mm, átlóeltérés max. 3 mm. A szabványos tábla 1250 vagy 1500 mm széles és 3200 mm hosszú.
És egy átvételi szabály, szó szerint a műszaki adatlapból: a horpadások, nyomok és foltok elfogadhatók, ha ≥2 méter távolságból, 90°-os szögben nem láthatók. Ez a hivatalos kritérium — nem az, hogy „semmi ne látszódjon”.
Hol használják a bondot a bejárati ajtókon kívül
- Szellőztetett homlokzatok és rainscreen kazetták. A legnagyobb felhasználási terület: a panelt élmarásos technikával kazettává hajlítják, amelyet alumínium tartószerkezetre akasztanak vagy csavaroznak, szellőző léggel és hőszigeteléssel mögötte. Kizárólag FR és A2 magvas változat.
- Reklám és tájékoztató rendszerek. Táblák, totemek, párkányburkolatok — síkban marad, nem rozsdásodik, alkalmas direkt nyomtatásra és fóliázásra. Itt a PE mag a megszokott választás.
- Beltéri burkolat. Liftelőterek, mennyezetek, kórházi és repülőtéri folyosók — pórusmentes felület, amely könnyen tisztítható.
- Közlekedési eszközök. Pótkocsik és buszok oldalfalai, lakókocsik, hűtős felépítmények.
- Dekoratív bejárati ajtó panelek. Itt a panel egy szigetelő mag díszítőrétege, nem önálló szerkezet — nézze meg a panelválasztási útmutatót és az anyagismertetőt.
Gyakori tévhitek és hibák
- „A bond tömör alumínium.” Valójában 4 mm-ből csak 0,5 mm alumínium — és éppen ezért olyan sík és könnyű a panel.
- „A bond szigetel.” Nem szigetel. A borítólemezek 3105-ös ötvözete kb. 170 W/(m·K) hővezető képességű — a tiszta alumínium eléri a 237-et —, a mag pedig vékony. A hőszigetelés a borítás mögötti rétegtől származik — például XPS-től, λ ≈ 0,033–0,035 W/(m·K) értékkel. A logikát részletesen kifejtettük a magszerkezetről és panelvastagságról szóló cikkben.
- „Az FR azt jelenti, nem éghető.” Nem ezt jelenti. A B-s1,d0 egy korlátozott tűzterjedésű, éghető anyag. Gyakorlati értelemben nem éghető az A2 minősítés.
- „Minden bond ugyanolyan.” A legelterjedtebb spórolási módszer a borítólemezek elvékonyítása — 0,5 mm helyett 0,20–0,30 mm-t alkalmaznak. A katalógusban a panel ugyanúgy néz ki, de sokkal könnyebb: egy 4 mm-es kompozit 0,20–0,30 mm-es borítással és PE maggal kb. 4,6–4,8 kg/m² súlyú, míg egy PE magos etalbond 5,5 kg/m², az etalbond-FR pedig 7,4 kg/m². A gyanúsan könnyű panel vékony borítólemezt jelent — ezzel pedig csökken a merevség és a horpadásállóság is.
- „Szemre” marás. A V-horony mélysége az a paraméter, ahol 0,1 mm dönt a tiszta él és a selejt között.
- Gyártási tételek keverése. A fém- és gyöngyházfényű árnyalatoknak iránya van — a különböző tekercsekből származó vagy 180°-kal elforgatott panelek eltérő tónusúak lehetnek. Egy homlokzat, egy gyártási tétel, egy irány.
Hogyan olvassuk ki az öt sorból a műszaki adatlapot
- Felületvastagság és m²-enkénti tömeg. 0,5 mm és ≈7,4 kg/m² 4 mm-es vastagságnál az építészeti kategória; a könnyebb súly vékonyabb felületet jelent.
- Mag és EN 13501-1 szerinti osztály. PE (E), FR (B-s1,d0) vagy A2 (A2-s1,d0) — papíron, a DoP-ban rögzítve.
- Bevonat és mikron. PVDF/FEVE 30–33 μm a poliészter ≈25 μm-jével szemben; ellenőrizze, hogy hivatkoznak-e az EN 1396 és az AAMA 2605 szabványra.
- Ötvözet és állapot. EN AW-3105, H44 (lakkozott) — ez a homlokzati kompozit szabványa.
- Hőtágulás, hőmérséklet, tűrések. 2,4 mm/m 100 °C-on, akár +80 °C-ig, ±0,2 mm vastagságtűrés, átló mentén legfeljebb 3 mm — ezek a számok határozzák meg a rögzítés módját.
A panelekhez használt anyagok műszaki paramétereiben szereplő táblázatok megadják a bond értékeit a többi felülethez viszonyítva. Ha már pontosan tudja, mit szeretne, írja le egy árajánlatkérésben — a paneleket Bulgáriában, egyedi méret alapján gyártjuk —, vagy nézze meg a katalógust.
Egy mondat, amit érdemes megjegyezni: a „bond” a szerkezetet írja le, nem a minőséget. A szerkezet mindig ugyanaz — 0,5 / 3 / 0,5 mm. A minőség a műszaki adatlap három sorában rejlik: a felületek vastagsága, a mag típusa és EN 13501-1 szerinti osztálya, valamint a bevonat típusa és vastagsága.