Што е инокс: пасивен слој, марки и површини
Инокс: зошто зборот е француски, како работи пасивниот слој, фамилиите 304, 316, 430 и дуплекс, ознаките по EN и површините 2B, BA и No. 4.
Инокс доаѓа од француското inoxydable — а металот го исполнува ветувањето наопаку: оксидира моментално и токму затоа не рѓосува. Еве ја целата приказна за пасивниот слој, фамилиите, ознаките и површините.
Со зборот „инокс“ ја нарекуваме и мијалникот во кујната, и оградата на терасата, и лентата на влезната врата. Всушност тоа е цело семејство челици со различен состав, различна цена и многу различно однесување, кога воздухот наоколу е солен.
Оваа статија е за иноксот како материјал: што го прави нерѓосувачки, зошто сè се сведува на слој дебел неколку нанометри, како се чита ознаката и што се случува со металот кога го сечете, свиткувате, заварувате и чистите. Ако споредувате 304 и 316 како лице на декоративен панел, тоа е во бонд и инокс панели. Тука слегуваме едно ниво пониско — во металургијата.
Зборот е француски и е ветување
„Инокс“ доаѓа од францускиот inoxydable — „неоксидирачки“; во македонскиот влегува преку трговијата. Англискиот stainless ветува поскромно: „не се дамка“. Францускиот збор ветува повеќе отколку што металот може да исполни.
И тука е првиот парадокс. Иноксот се оксидира — мигновено, во моментот кога ќе сретне воздух — и токму тоа го спасува. Ветувањето не е „не реагира со кислородот“, туку „реагира толку брзо и уредно, што сам себеси се запечатува“. Како јазик, „инокс“ е неточен збор; како механика, го опишува вистинското нешто со обратен предзнак.
Историјата е кратка: Пјер Бертие ја забележува киселинската отпорност на железо-хромните легури во 1821 г., а во 1913 г. Британецот Хари Бриерли открива дека неговиот високохромен примерок едноставно не 'рѓосува.
Дефиницијата е број: 10,5% хром
„Нерѓосувачка“ не е описен поим, туку дефиниција со вредност. Според EN 10088-1, еден челик е нерѓосувачки кога содржи минимум 10,5% хром по маса и максимум 1,2% јаглерод. Под овој праг, оксидниот филм на површината е испрекинат и порозен — го има на места, го нема на други, а корозијата минува низ дупките. Над прагот, филмот станува непрекинат.
Затоа 10,5% не е тркалезен број од каталог, туку граница на однесување. Во практика, најраспространетите марки почнуваат доста над овој минимум — при 16–18% хром.
Пасивниот слој: неколку нанометри што одлучуваат сè
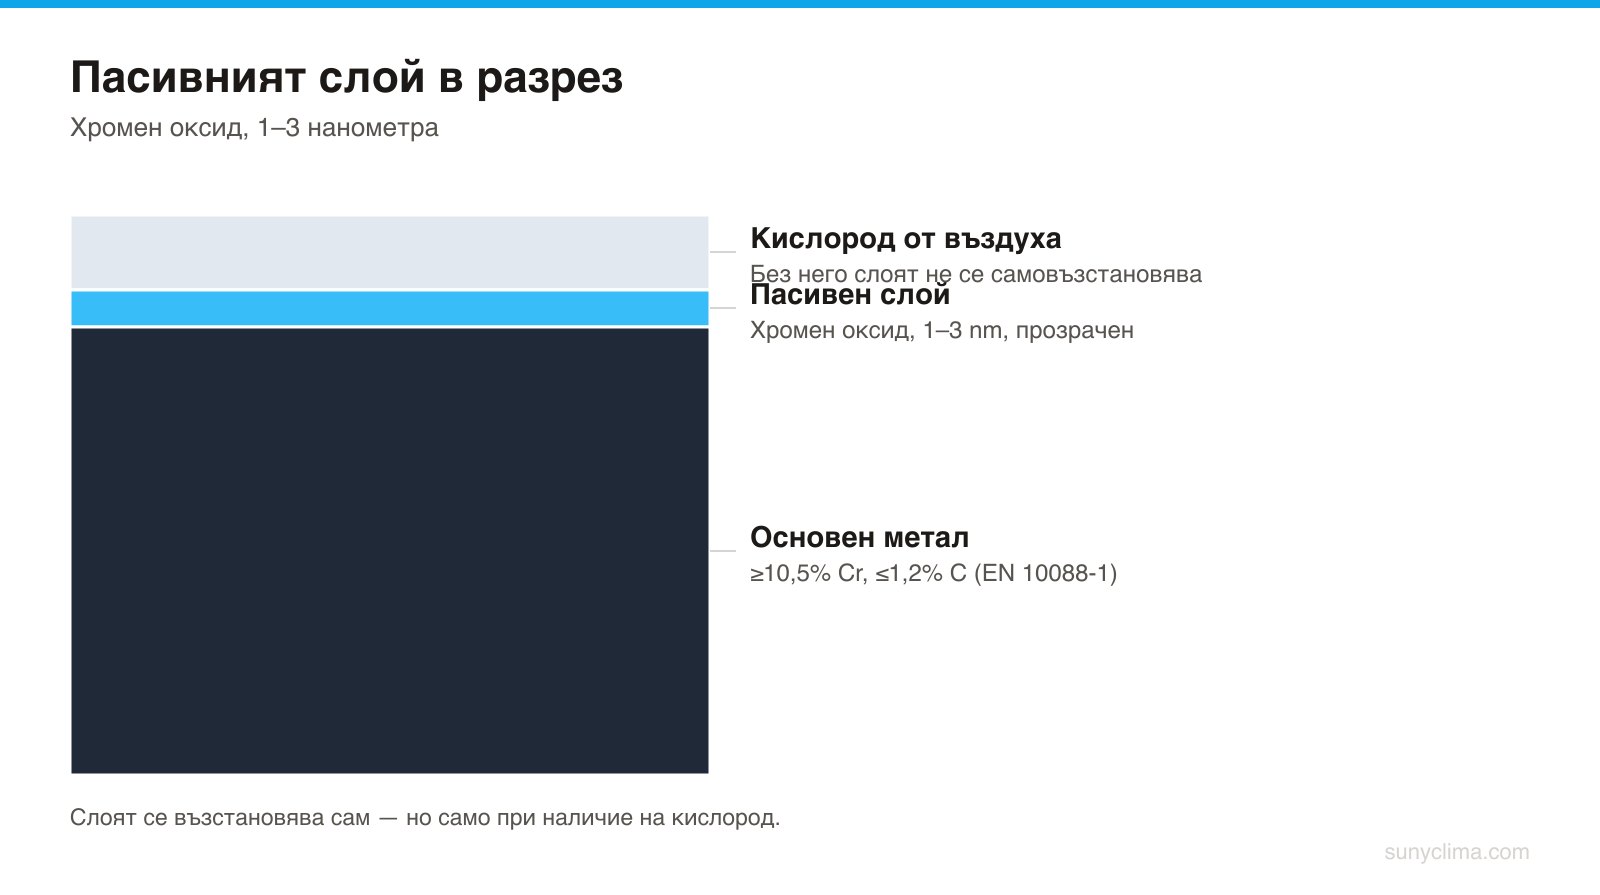
Кога хромот во челикот ќе сретне кислород, тој формира хромен оксид — густ, цврсто врзан и хемиски стабилен филм со дебелина 1–3 нанометри (Outokumpu наведува 1–3 nm, ISSF — 2–3 nm). За споредба: лист хартија од 0,1 mm е околу 40 000 пати подебел. Филмот е проѕирен, не се гледа и не се пипа — сјајот што го нарекуваме „инокс“ е на металот под него. Механизмот е детално опишан од Британската асоцијација за нерѓосувачки челик.
Разликата со бојата е принципиелна. Бојата е слој ставен одозгора: ако ја изгребете, дупката си останува дупка и оттаму почнува 'рѓата. Пасивниот слој материјалот сам го произведува — ако го изгребете, хромот на новоизложената површина реагира со кислородот наоколу и филмот повторно се затвора. Ова е единствената „обвивка“ што сама се поправа.
Условот е сепак еден и е суштински: мора да има кислород. Самообновувањето е хемиска реакција и ѝ треба реагенс. Инокс кој стои под налепница, под заптивка или во застојана вода без пристап на воздух, ја губи способноста да се лекува токму таму каде што најмногу му е потребна.
Што го разрушува пасивниот слој
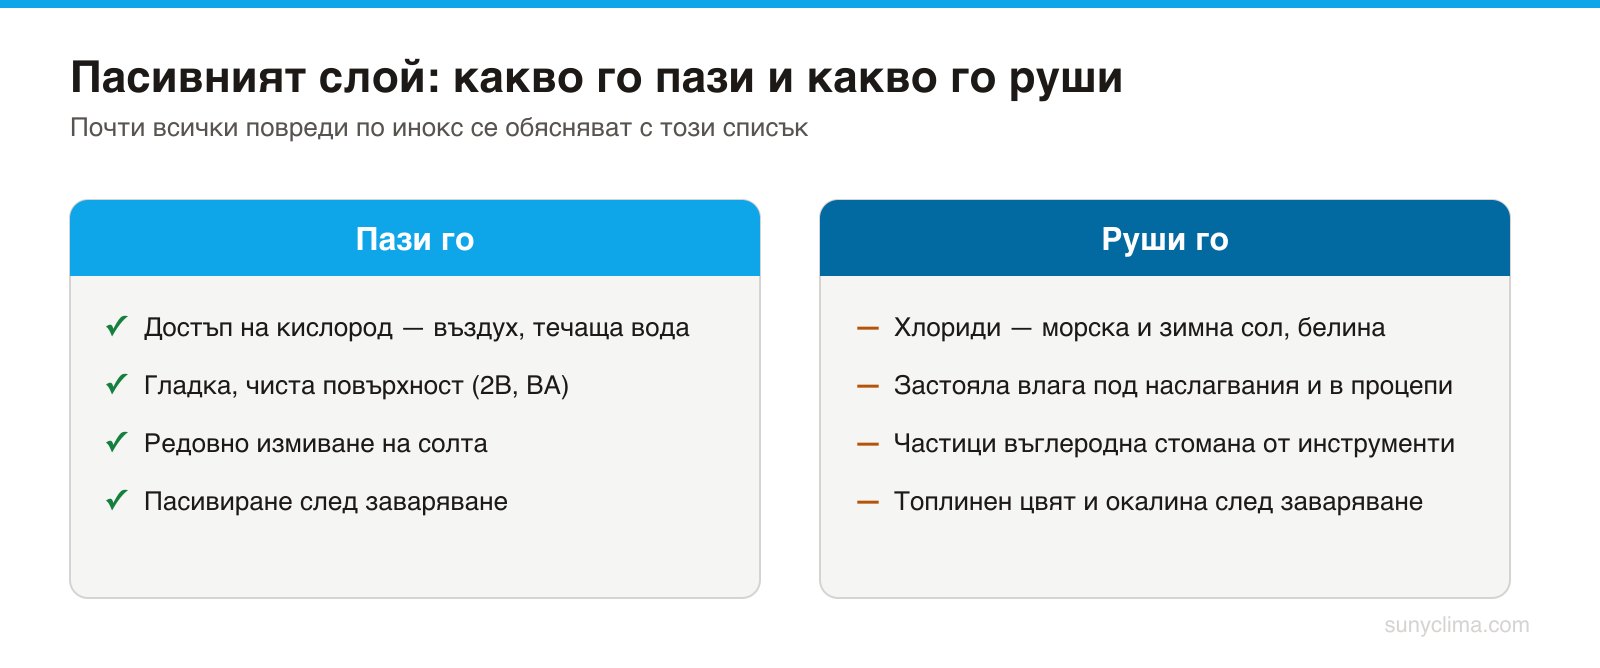
Практично сите проблеми со иноксот се проблеми на овој филм. Четири механизми објаснуваат речиси сѐ што може да тргне наопаку:
- Хлориди. Хлоридниот јон е мал и агресивен и го пробива филмот точкасто, а не рамномерно. Резултатот е точкеста корозија — темна јамка која расте навнатре, додека површината наоколу изгледа во ред. Изворите се познати: морска сол во воздухот, зимска сол на патот, хлорирана вода во базен, хлорни средства за бања.
- Недостиг на кислород. Под налепница, под подложна плочка, зад заптивка влагата стои, кислородот е малку и филмот не може да се обнови. Ова е прорезна корозија — причината зошто иноксот честопати попушта таму каде што изгледа најзаштитено.
- Загадување со јаглероден челик. Микроскопски честички обичен железо, оставени од жичана четка, брусен диск или обична работна површина, самите ‘рѓосуваат и започнуваат локален напад. Дамката се појавува неколку дена подоцна, а вината обично се припишува на „лош инокс“.
- Топлинска боја по заварување. Сино-кафеавите разнобојности околу шевот се оксидна ципа, под која челикот е осиромашен на хром — ако не се отстрани, таа е слабото место на производот.
Четирите фамилии и зошто се разликуваат
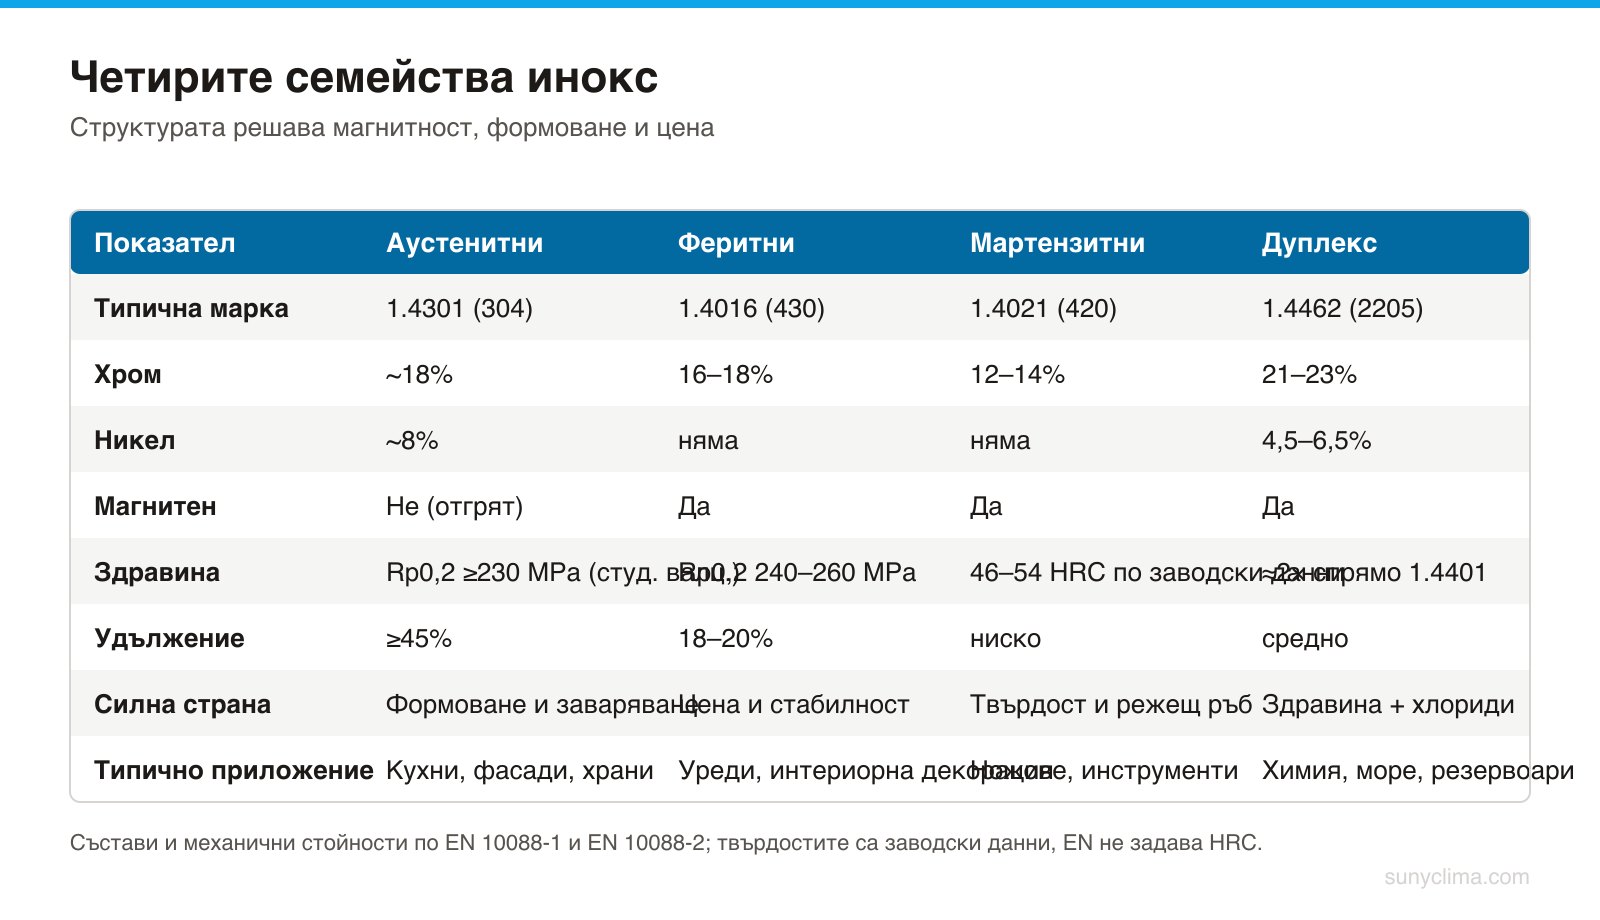
Иноксот се дели на фамилии според кристалната структура, а таа — од составот. Фамилијата ги одредува магнетноста, свиткувањето, заварувањето и цената.
Аустенитни (серија 300)
Најраспространетата фамилија — тука спаѓаат 1.4301 (304) и 1.4401 (316). Содржат хром и никел; никелот ја стабилизира аустенитната структура и ѝ ги дава карактеристичните својства: одлична пластичност, одлична заварливост и во отпуштена состојба — практична немагнетност. Според EN 10088-2 за 1.4301 студено валаната лента се декларира со Rp0,2 ≥ 230 MPa и Rm 540–750 MPa (топло валаниот лим — 210 и 520–720 MPa), при издолжување ≥ 45%. Според EN 10088-1 топлинската спроводливост при 20 °C е 15 W/(m·K), а средниот коефициент на топлинско ширење — 16 × 10⁻⁶ 1/K за 20–100 °C и 18 × 10⁻⁶ кон 500 °C. (Американските листови за 304 обично наведуваат 16 и 17,3 — оттука доаѓа половина од забуната во спецификациите.)
Обратната страна: силно се стврднува при студена обработка, а никелот е берзанска стока — затоа лимот од 304 поскапува и поевтинува од причини надвор од вашиот проект.
Феритни (серија 400)
Класичниот претставник е 1.4016 (430): 16–18% хром, максимум 0,08% јаглерод и без никел. Отсуството на никел ја прави марката поевтина и со далеку постабилна цена. Феритниот инокс е магнетичен, подобро спроведува топлина (≈25 W/(m·K)) и се шири помалку (10,0–11,0 × 10⁻⁶ 1/K) — предност при заварување, бидејќи се деформира помалку. Механички: Rp0,2 240–260 MPa, Rm 430–600 MPa (кај дебел лим 430–630), но издолжување само 18–20%.
Ниското издолжување е ограничување: 430 се извива добро, но не поднесува длабоко извлекување. Поважно е коррозионото однесување — 1.4016 е наменет за ентериер и слабо агресивна средина: бела техника, кујнски апарати, декоративни детали, оџаци за чад. Близу до морето разликата се гледа уште првата година.
Мартензитни
Тука спаѓаат 1.4021 (X20Cr13, AISI 420) со 12–14% хром и 0,16–0,25% јаглерод и повеќе-јаглеродниот 1.4028 (X30Cr13, 0,26–0,35% C). Високата содржина на јаглерод овозможува калење. EN 10088 не пропишува тврдост, туку состојби (+QT) во MPa; според податоци на производителите 1.4021 достигнува околу 46–50 HRC, а 1.4028 — 50–54 HRC. Оттука и примената: ножеви, хируршки инструменти, вратила, делови за пумпи и вентили.
Цената за тврдоста е коррозионата отпорност: помалку хром и повеќе јаглерод значат послаб пасивен слој — затоа кујнскиот нож ’рѓосува ако остане мокар во мијалникот, додека мијалникот околу него — не.
Дуплекс
Дуплексот е мешавина од аустенит и ферит во приближно еднакви делови. Според EN 10088 марката 1.4462 содржи 21–23% хром, 4,5–6,5% никел, 2,5–3,5% молибден и 0,10–0,22% азот. Тука има стапица што чини пари: американскиот UNS S32205 ги стеснува истите граници на 22–23% Cr, 3,0–3,5% Mo и 0,14–0,20% N, така што лим сертифициран по 1.4462 автоматски не ги покрива барањата на S32205. Резултатот е околу двојно повисока граница на затегање во споредба со 316 при помалку никел и многу висока отпорност на хлориди — хемиска индустрија, морски конструкции, резервоари, мостови. Не е „подобар инокс“ за сѐ: потежок е за обликување и бара построга контрола при заварување.
Магнетот не е тест за марка
Најраспространетиот работилнички мит: „ако лепне магнет, не е вистински инокс“. Одгреаниот аустенитен инокс навистина е практично немагнетен, но по студена обработка дел од аустенитот се претвора во мартензит и материјалот станува слабо магнетен — по сечените рабови, во длабоко извлечените агли, околу штанцуваните отвори. Феритните и мартензитните марки пак се магнетни по дефиниција и сепак се целосно легитимен инокс. И најважно: магнетот не разликува 304 од 316, бидејќи разликата е молибден.
Како се чита ознаката
Во една спецификација ќе сретнете два системи и добро е да ги преведувате во мислите:
| EN број | EN име | AISI | Што значи |
|---|---|---|---|
| 1.4301 | X5CrNi18-10 | 304 | Базниот аустенитен: ~18% Cr, ~8% Ni |
| 1.4307 | X2CrNi18-9 | 304L | Истиот, со низок јаглерод |
| 1.4401 | X5CrNiMo17-12-2 | 316 | Со молибден за отпорност на хлориди |
| 1.4404 | X2CrNiMo17-12-2 | 316L | 316 со низок јаглерод |
| 1.4016 | X6Cr17 | 430 | Феритен, само хром, без никел |
| 1.4462 | X2CrNiMoN22-5-3 | 2205 | Дуплекс |
Европскиот број (1.43xx, 1.44xx) е тоа што влегува во сертификатот и во фактурата; американската ознака (304, 316, 430) е тоа што се зборува во работилницата. Ако во документот пишува 1.4301, сте купиле 304 — без разлика што било кажано усно.
Името по EN се чита буквално: X означува високолегиран челик, бројот по него е јаглеродот, помножен со 100, следат легирачките елементи и нивните проценти. X5CrNi18-10 = 0,05% јаглерод, 18% хром, 10% никел.
Што значи „L“
L е од low carbon и не е козметичен додаток. Стандардните марки дозволуваат околу 0,07–0,08% јаглерод; L-марките го ограничуваат до максимум 0,030%. Причината е заварувањето: при задржување приближно во опсегот 425–850 °C — единствена граница нема, BSSA дава 370–815 °C, Outokumpu 550–850 °C — јаглеродот мигрира кон границите на зрната и се врзува со хромот во хромни карбиди. Тој хром веќе не учествува во пасивниот слој и покрај границите останува зона, осиромашена на хром. Појавата се нарекува сензибилизација, а последицата е меѓукристална корозија — „разјадување на шевот“.
316L го решава проблемот од корен: под 0,030% јаглерод нема доволно материјал за карбиди и шевот останува отпорен без дополнителна термичка обработка. Затоа за сè што е заварено — резервоари, огради, цевководи, рамки — L-марката е разумниот избор, а не поскап каприц.
PREN: број кој може да се споредува
PREN (Pitting Resistance Equivalent Number) поставува две марки на иста скала:
PREN = %Cr + 3,3 × %Mo + 16 × %N
Формулата ги мери трите елементи што реално дејствуваат против точковата корозија: хромот влегува со коефициент 1, молибденот — со 3,3, азотот — со 16. Заменете го составот на марките и се гледа зошто дуплексот е во друга категорија, а 430 не е кандидат за морска средина. За сопственик на куќа на половина километар од плажата целата оваа математика се сведува на една реченица: прашајте за 316, а не само за „инокс“.
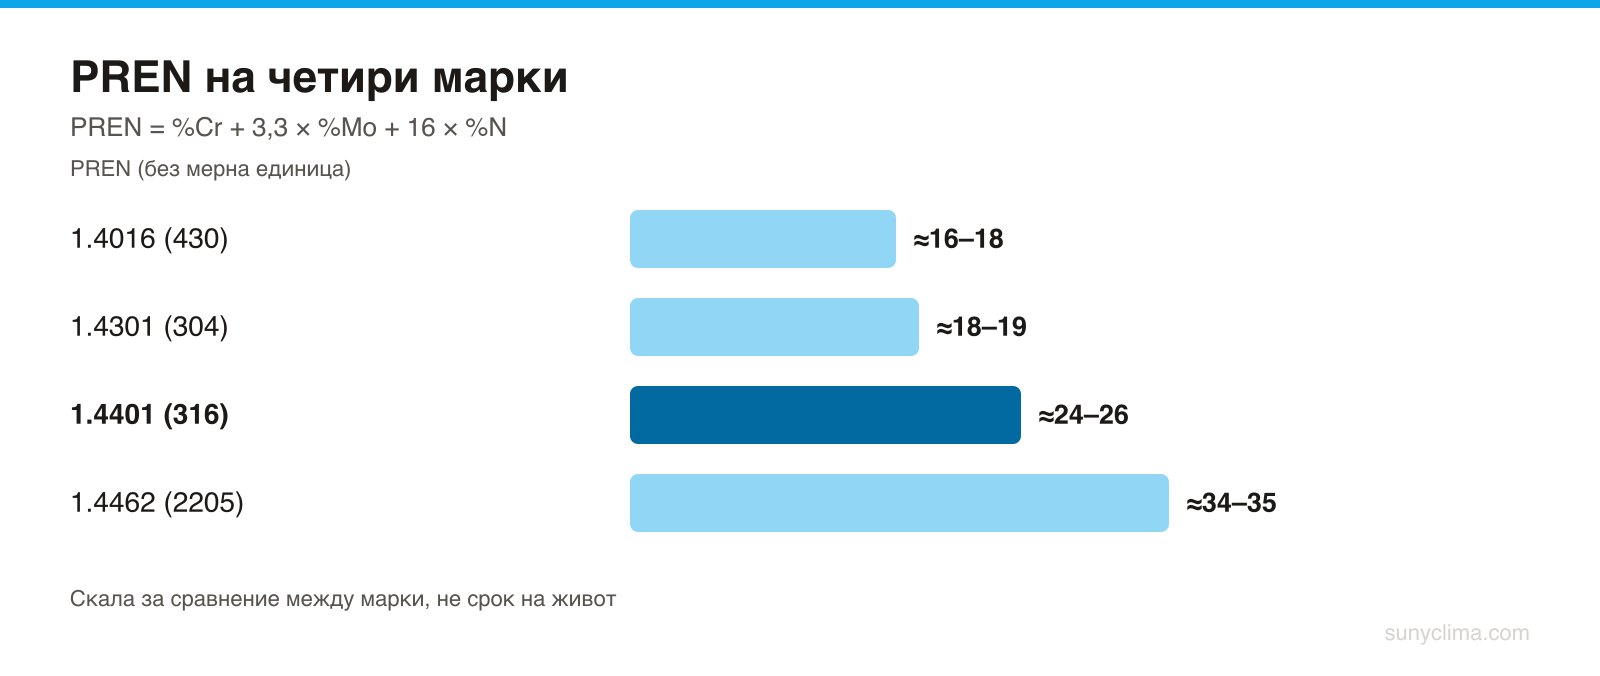
Важно е и што PREN не е. Не е рок на траење и не ја зема предвид ниту површината, ниту процепите, ниту температурата, ниту заварувањето. PREN споредува марки, не производи.
Површини според EN 10088-2
Површината е одделна спецификација со код: цифра за валањето (1 — жешко, 2 — студено) плус буква за обработката.
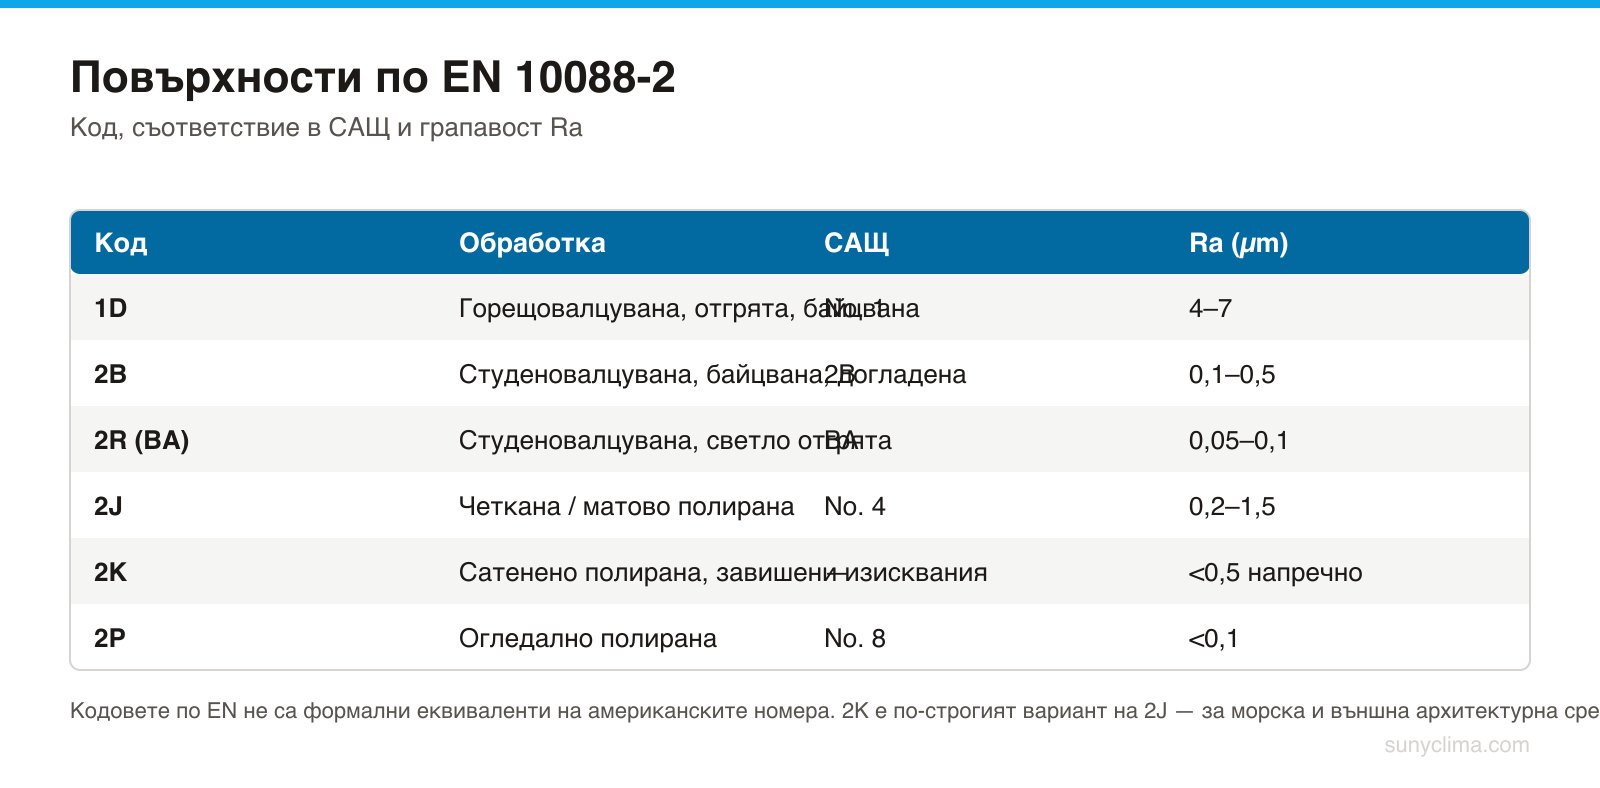
Четири од нив покриваат речиси сè. 2B е стандардната студеновалана површина — благо матирана и најшироко достапна. 2R (BA, bright annealed) е светло отпуштена: многу мазна и рефлектирачка, без да е полирана. 2J е четкана — познатиот „брусен инокс“, US No. 4, со видлива насока на брушењето. 2P е огледално полирање, US No. 8. Кодовите според EN не се формални еквиваленти на американските броеви — споредбата е приближна.
Површината не е само надворешен изглед. Колку е погруба, толку подобро задржува сол, прашина и влага и толку полесно доаѓа до чајно обојување (tea staining) — кафеава наслојка која е козметичка, но го расипува целиот изглед. Австралиското здружение за нerѓосувачки челик го опишува тоа како типичен проблем до околу 5 km од плажа со брановидна морска вода и до 1 km од мирна морска вода и препорачува погладки површини како 2B и BA пред четканата No. 4; при понеповолни услови — ветер, загаден воздух, засенето место — обојување се забележува и на 20 km од брегот. Истиот извор го смета 316 за минимум во петкилометарскиот појас. За морски и надворешни архитектонски намени стандардот нуди и построг код 2K — сатенско полирање со дополнително барање за грубост под 0,5 µm попречно на насоката на брушењето.
Оттука следуваат и две последици. „Четкан инокс“ не е спецификација — две четкани површини со различен абразив се однесуваат различно, затоа барајте го кодот и, кај построги проекти, вредноста на Ra. И насоката на штрихот е дел од нарачката: два панели со штрих во различни насоки изгледаат како различни материјали при странична светлина.
Формирање, сечење, заварување
Формирање. Аустенитниот инокс силно се стврднува при деформација: колку повеќе го деформирате, толку потврд станува — поголем притисок на пресата, поголем ефект на пружинирање и понекогаш меѓуоперативно жарење. Феритниот 1.4016 добро се витка, но со издолжување од 18–20% не е материјал за длабоко извлекување.
Сечење. Ласерот е брз и прецизен, но сече со топлина: според податоци на преработувачи, кај лим од 316L со дебелина 10 mm околу пресекот остатoк топлински зафатена зона од редот на 0,3 до 1 mm. Бројката силно зависи од режимот и не е стандардизирана — сфатете ја како ориентација, не како гаранција. Водниот млаз сече студено — абразив и вода, без топлински зафатена зона — и затоа се преферира кога работ останува изложен во агресивна средина. Штанцувањето и ножиците вршат одлична работа кај тенки лимови, доколку алатот е остар: затапениот алат „размачкува“ раб и остава микропукнатини.
Заварување. TIG и MIG со соодветен додатен материјал и заштита на коренот со аргон, за да не се оксидира задната страна на шевот. По заварувањето топлинската боја задолжително се отстранува — со бајцување, со четка од нерѓосувачки челик или електрохемиски. Аустенитниот инокс се шири околу 16 × 10⁻⁶ 1/K, а кон 500 °C — 18 × 10⁻⁶, и затоа заварените конструкции се стегаат и деформираат повеќе отколку што очекува човек навикнат на црн челик. Збирната матрица по материјали и методи е во техничките параметри на материјалите.
Златното правило: ништо од јаглероден челик
Ова е правилото што го разликува цех кој навистина работел со инокс од цех кој само еднаш го пробал. Алатите за инокс не се користат за црн челик и обратно.
- Жичени четки — само од нерѓосувачки челик (кај построги задачи од 316L) или абразивни подлошки од нетканo влакно.
- Одделни дискови, турпии, држачи и работни маси.
- Без челични ленти за пакување и без чување врз рѓосани решетки.
- Искрите од сечење црн челик во близина исто така загадуваат: тие се честички жешко железо кои се забиваат во површината.
Најпоткупливо е доцнењето: површината изгледа чиста во цехот, а рѓосаните точки се појавуваат по првиот дожд — веќе на монтиран објект.
Бајцување и пасивизирање: две различни работи
Бајцувањето (pickling) е киселинска обработка — обично со азотна и флуороводородна киселина — која отстранува тенок слој метал заедно со окалината, оксидите, вградените железни честички и топлинската боја. Тоа чисти.
Пасивирањето е последователна обработка со азотна или лимонска киселина, која ги отстранува слободните честички железо и помага во формирањето на рамномерен пасивен слој. Тоа ја обновува заштитата. Постапките се опишани во ASTM A380 (чистење, обезоксидирање, бајцување и пасивирање) и ASTM A967 (хемиско пасивирање); во прехранбената и фармацевтската индустрија лимонската киселина сè повеќе ја заменува азотната.
Редоследот е важен: пасивирањето не се справува со топлинска боја или окалина — прво се бајцува. И тоа не „додава“ покривка, туку му го расчистува патот на материјалот сам да си ја заврши работата.
Одржување: „нерѓосувачки“ не значи „без грижа“
Иноксот нема потреба од боење, но има потреба од миење. Пасивниот слој се справува со сè, доколку солта и нечистотијата не престојуваат врз него.
- Дождот е бесплатно одржување. Корозијата се појавува прво под козирки, во нишите на вратата, од долната страна на рачки и профили — таму каде што дождот не стигнува, а солта стигнува.
- Вода и благ неутрален детергент, исплакнување, бришење во насока на бразда на површината.
- Никогаш хлорни средства и хлороводородна киселина. Белилото и средствата за фуги се најчестата причина за дамки на инокс во домашни услови.
- Зачестеноста ја следи средината: ентериер — ретко; урбана средина — повремено; морски брег и зимски осолени улици — значително почесто.
Кога елементот е дел од врата или фасада, монтажата и одржувањето одат заедно — што влегува во едното, а што останува на сопственикот, е опишано во услугите.
Каде се користи инокс
- Прехранбена и фармацевтска индустрија. Нема покривка што може да се излупи во производот, површината се мие со агресивни средства и на високи температури, а мазните површини (2B, BA) не задржуваат остатоци. Шевовите се брусат и пасивираат токму за да нема пукнатини.
- Морска средина и архитектура. 316 и дуплекс за офшорни конструкции; фасадни облоги, ограни и покриви, кои издржуваат децении без повторно боење.
- Кујни, бела техника и медицина. Мијалници и работни плочи од 304; бубњи и внатрешни панели често од 430, бидејќи средината е контролирана; мартензитни легури за режечки алати.
- Градежништво и столарија. Заковки, анкери, обвивки и декоративни облоги — вклучувајќи вметнувања и ленти на влезни врати.
Чести заблуди
- „Иноксот не рѓосува.“ Рѓосува — при хлориди, во пукнатини и при загадување со железо. Едноставно не на ист начин како црната челик.
- „Поскапата легура е секогаш подобра.“ 316 во сув ентериер е потрошен ресурс без ефект; 430 на морскиот брег е грешка.
- „Гребнатината го уништува иноксот.“ Пасивниот слој се обновува; проблемот е козметички, особено видлив попречно на браздата.
- Мешани легури во еден јазол. Лице од 316 со заковки од понизока легура го снижува производот до послабиот елемент — токму во пукнатините.
Како се чита спецификација за инокс
- Марка според EN број (1.4301, 1.4401, 1.4404…), не само AISI и не само „инокс“.
- Ниво на јаглерод — L или стандардна марка, ако изработката се заварува.
- Дебелина и толеранција.
- Код на површината според EN 10088-2 (2B, 2R/BA, 2J, 2P) и насока на брушење кај четкани изведби.
- Заштитна фолија — дали постои, до кога останува, дали издржува на сонце.
- Начин на сечење и обработка на работ.
- Обработка по заварување — бајцување и/или пасивирање.
- Инспекциски сертификат 3.1 според EN 10204 — побарајте го изречно: од изданието на EN 10088-2 од 2014 година, документот по подразбирање е протокол 2.2.
Накратко. Иноксот е челик со најмалку 10,5% хром, кој сам создава заштитен слој од хромен оксид со дебелина 1–3 нанометри и сам го поправа — доколку има доволно кислород. Останатото се последици: хлоридите го пробиваат филмот точкасто, недостигот на кислород под наслојки и заптивки е втората причина за корозија, а честичките јаглероден челик — третата. Фамилијата ја одредува магнетноста, обликувањето и цената; PREN дава споредлива скала; кодот според EN 10088-2 ја опишува површината, која влијае и на изгледот, и на отпорноста на корозија.
За изборот на марка и површина кај декоративен панел погледнете бонд и инокс панели, а за фасадните материјали — материјалите. Готовите модели се во каталогот; кога комбинацијата од марка, површина и вметнувања треба да биде нестандардна, панелите се изработуваат по мерка од бугарски производител — погледнете нарачка по проект или најчесто поставувани прашања.