Czym jest XPS: styropian ekstrudowany według EN 13164
XPS to polistyren ekstrudowany o zamkniętej strukturze komórkowej. Jak się go produkuje, co oznaczają λD, CS(10\Y), WL(T) i WD(V) według EN 13164 i gdzie się go stosuje.
Pełne wyjaśnienie dotyczące polistyrenu ekstrudowanego: jak się go produkuje, dlaczego zamknięta struktura komórkowa tłumaczy każdą jego właściwość, co dokładnie deklaruje producent zgodnie z EN 13164, gdzie materiał jest niezastąpiony i jakie rozpuszczalniki go niszczą.
XPS to spieniony polistyren ekstrudowany — sztywna płyta piankowa z tego samego polimeru, z którego powstaje biały styropian, ale o zupełnie innej strukturze wewnętrznej i zupełnie innym zachowaniu. Jeśli widzieliście na budowie różowe, niebieskie lub zielone płyty — pod wylewką, na cokole, na tarasie dachowym lub w szalunku fundamentu — to właśnie XPS.
Ten artykuł dotyczy samego materiału: jak się go produkuje, dlaczego proces produkcji tłumaczy każdą jego właściwość, co znajduje się w deklaracji CE i gdzie XPS jest niezastąpiony. Który rdzeń wybrać do panelu na drzwi wejściowe — to osobny temat, poruszony w artykule o rdzeniu XPS lub drewnianym i grubości panelu.
W skrócie: XPS to polistyren spieniony w ekstruderze i formowany jako ciągła płyta o zamkniętych komórkach i gładkiej skórce powierzchniowej. Stąd bierze się niska przewodność cieplna (λD 0,027–0,038 W/(m·K)), niemal zerowa nasiąkliwość, wysoka wytrzymałość na ściskanie (zwykle 200–700 kPa) i mrozoodporność. Stąd też jego dwa ograniczenia: nie znosi temperatur powyżej +70…+75 °C i nie znosi rozpuszczalników.
Co oznacza nazwa i z czym nie należy mylić XPS
Polistyren to amorficzny termoplast na bazie monomerów styrenowych — przezroczysty, twardy i kruchy, znany z pudełek na płyty CD i jednorazowych kubków. Jako izolacja nigdy nie stosuje się go w postaci litej, tylko spienionej: ponad 95% objętości płyty stanowi gaz zamknięty w milionach komórek, a polimer tworzy cienką siatkę ścianek między nimi. Gotowa płyta waży około 28–40 kg/m³ według ISO 845, zwykle 30–38.
Litera X pochodzi od extruded i odróżnia materiał od EPS (expanded) — czyli styropianu. Chemia jest ta sama, ale drogi produkcji są różne: EPS powstaje przez sklejenie wstępnie spienionych kulek w formie pod działaniem pary, natomiast XPS wytłacza się jako jedną ciągłą bryłę. Dlatego EPS ma widoczne granulki i się kruszy, a XPS pęka z gładką krawędzią. Szczegółowe porównanie znajdziecie w artykule o EPS i różnicy między EPS a XPS.
Jak w przypadku wielu materiałów budowlanych, nazwa handlowa wypiera nazwę rodzajową. „Styrofoam” to zarejestrowana marka, ale używa się jej dla każdej pianki polistyrenowej; u nas „styropian” oznacza EPS, a mówiąc o XPS wiele osób powtarza nazwę jednego z greckich producentów, jakby to była nazwa samego materiału. Przed dostawcą prowadzi to do nieporozumień. Właściwe pytanie brzmi zgodnie z normą i klasą: „XPS wg EN 13164, CS(10\Y)300, grubość 50 mm” — to jest jednoznaczne.
I jeszcze jedno wyjaśnienie, które oszczędza sporów: kolor nie jest klasyfikacją. Różowy, niebieski, zielony, szary — to znak marketingowy danej fabryki, a nie właściwość deklarowana zgodnie z normą. Dwie płyty o tym samym kolorze mogą mieć różną wytrzymałość, a dwie o różnym kolorze — taką samą. O wszystkim decydują liczby na etykiecie, nie odcień.
Jak produkuje się XPS: ekstruzja krok po kroku
Cały charakter XPS rodzi się w jednym ciągłym procesie, który przebiega następująco:
- Mieszanie. Granulat polistyrenowy podawany jest do ekstrudera wraz z dodatkami — środkiem zmniejszającym palność, czynnikami nukleującymi (decydują o tym, jak drobne będą komórki) i barwnikiem.
- Topienie. Ekstruder dwuślimakowy topi i homogenizuje mieszankę pod wysokim ciśnieniem i temperaturą. Na tym etapie materiał jest gęstą, lepką stopioną masą bez ani jednej pęcherzyki.
- Wtrysk czynnika spieniającego. Do stopionej masy pod ciśnieniem wtryskiwany jest gaz spieniający; ciśnienie utrzymuje go w stanie rozpuszczonym i nie może się jeszcze rozprężyć.
- Chłodzenie i ekstruzja. Stopiona masa jest precyzyjnie chłodzona do dokładnej temperatury i wytłaczana przez szeroką płaską dyszę.
- Spienianie. W momencie wyjścia mieszanki z dyszy ciśnienie spada do atmosferycznego. Gaz natychmiast się rozpręża, tworząc miliony komórek, a ochłodzony polimer zastyga wokół nich, zamykając je szczelnie. Płyta jest kalibrowana między walcami i cięta na wymiar.
Dwie konsekwencje tego procesu tłumaczą niemal wszystko pozostałe.
Po pierwsze — komórki są zamknięte. Każda z nich jest w całości otoczona ścianką z polistyrenu i nie ma połączenia z sąsiednimi: nie ma kanałów kapilarnych dla wody, nie ma pustych przestrzeni, w których mógłby krążyć powietrze.
Po drugie — płyta ma skórkę. Zewnętrzna warstwa stopionej masy chłodzi się jako pierwsza w kontakcie z powietrzem i zastyga jako gęsta, gładka błona na powierzchni pianki. Ta „skórka ekstruzyjna” jest gęstsza od rdzenia i stanowi dodatkową barierę przed wodą. Dlatego w kartach technicznych wyraźnie zaznacza się, czy powierzchnia jest gładka (z zachowaną skórką), czy frezowana — przy powierzchni frezowanej nasiąkliwość jest wyższa i producenci deklarują różne wartości dla obu przypadków.
Mały praktyczny ślad tego zjawiska: krawędzie płyt są profilowane po procesie ekstruzji — prosta krawędź (I), stopniowany zamek (L) lub pióro-wpust. Właśnie na tych krawędziach skórka zostaje usunięta. Dlatego przy solidnym montażu nie zostawia się ciętych krawędzi w miejscu, gdzie będzie zalegać woda.
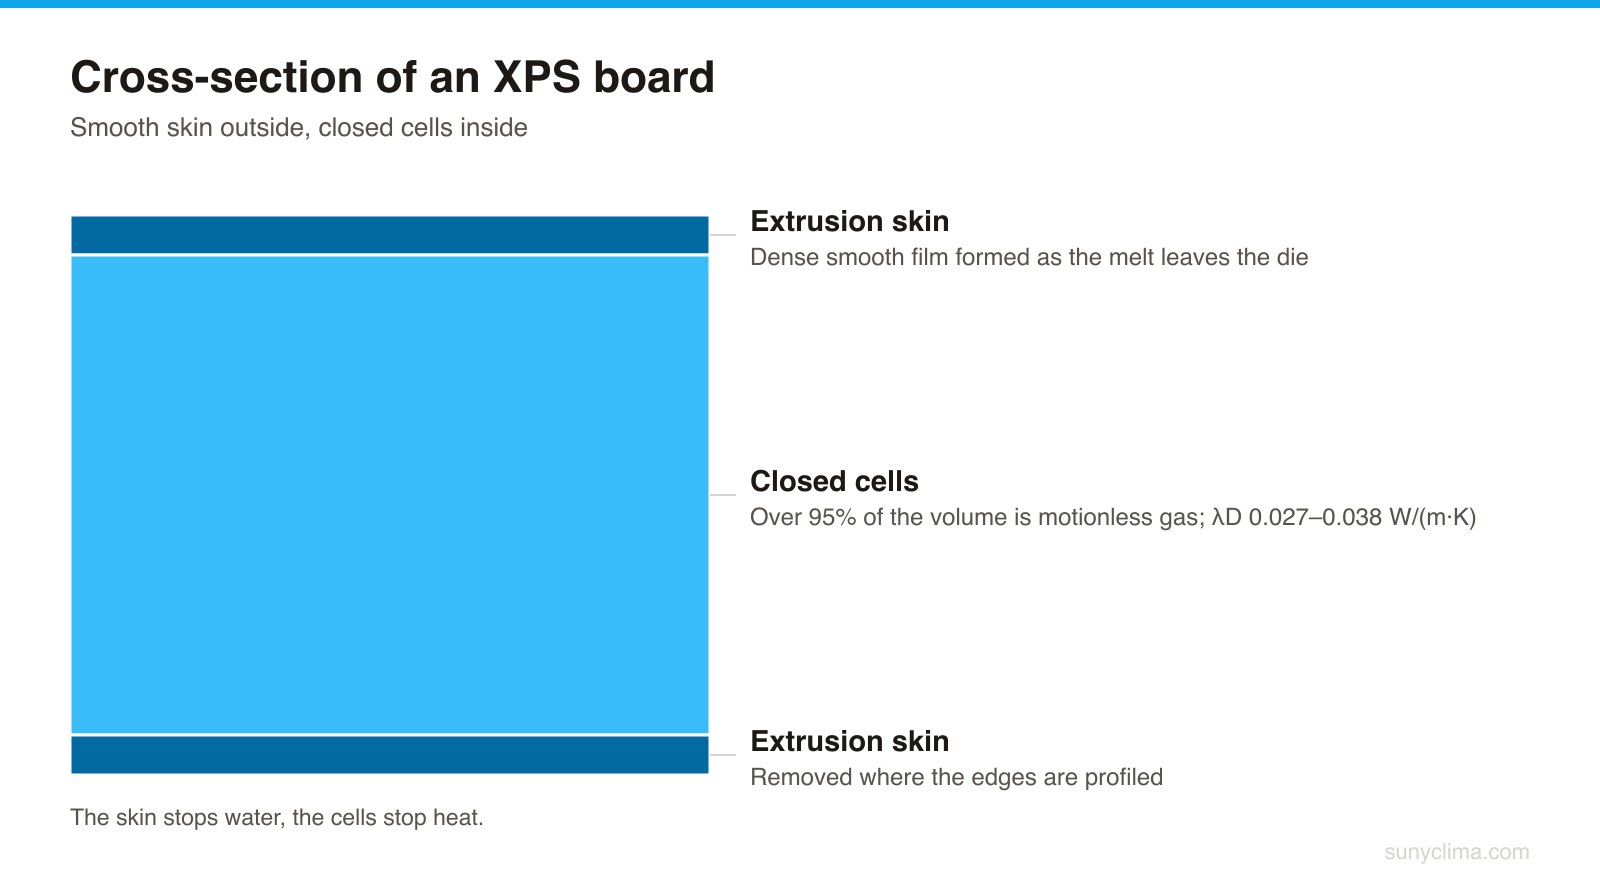
Zamknięta komórka tłumaczy każdą kolejną właściwość
Jeśli macie zapamiętać tylko jedno zdanie o XPS, niech będzie to: wszystkie dobre liczby w karcie technicznej wynikają z zamkniętej struktury komórkowej, a wszystkie złe — z tego, że materiał jest polistyrenem.
Przewodność cieplna λ
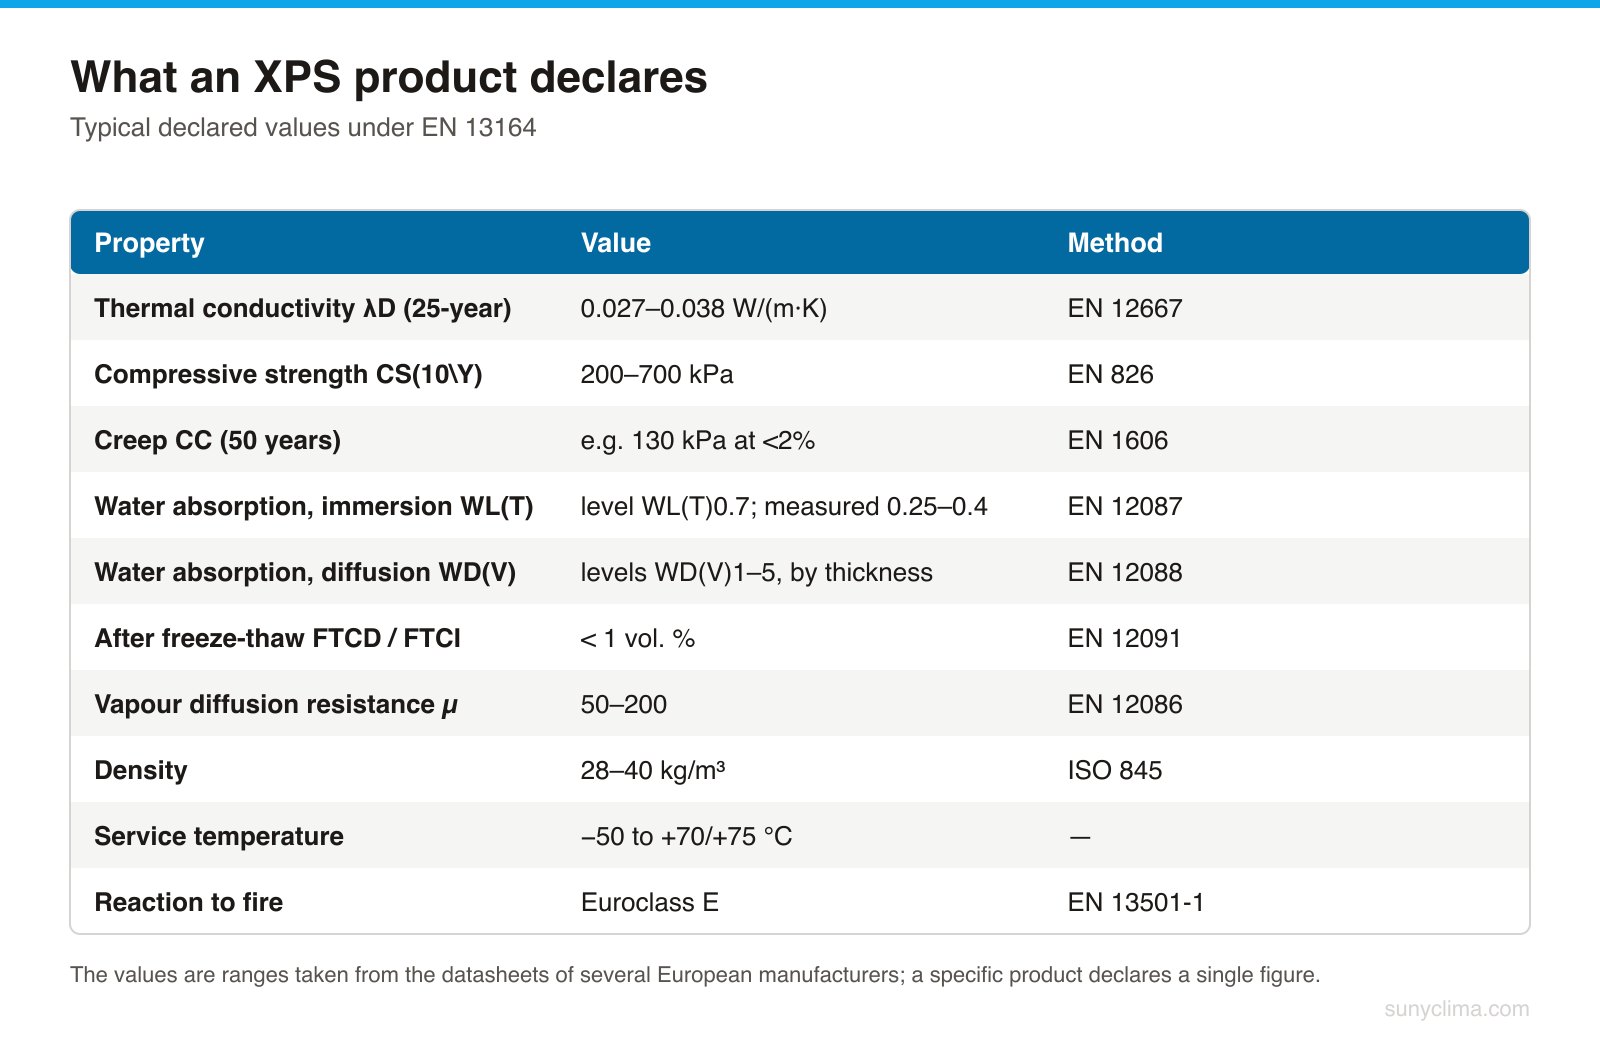
Ciepło przechodzi przez piankę trzema drogami: przez ścianki polimerowe, przez gaz w komórkach oraz przez promieniowanie. W XPS polimer stanowi poniżej 5% objętości, a gaz jest nieruchomy, ponieważ komórki są zamknięte i nie zachodzi konwekcja. Rezultatem jest λD w przedziale 0,027–0,038 W/(m·K) według deklaracji europejskich producentów — przedział szerszy, niż pokazuje większość tabel. Jeden austriacki produkt deklaruje 0,027 W/(m·K) dla grubości od 40 do 400 mm; masowe linie produktowe mieszczą się w zakresie 0,029–0,031; jeden grecki producent dla swojej klasy 500 kPa podaje 0,033 przy 20–30 mm, 0,036 przy 40–50 mm i 0,038 przy 60 mm i więcej.
I zasada, która zaskakuje ludzi: grubsza płyta ma wyższą λ na metr — jedna z linii produktowych przechodzi od 0,030 przy 20 mm do 0,038 przy 120 mm i więcej. Nie oznacza to, że grubsza płyta jest gorsza: całkowity opór cieplny R = d/λ nadal rośnie wraz z grubością, po prostu nie ściśle proporcjonalnie. Klasa wytrzymałości ma słabszy wpływ, niż się twierdzi — decydują przede wszystkim grubość i rodzaj czynnika spieniającego.
Ważny szczegół, który większość czytelników pomija: poważni producenci deklarują λ „po 25 latach”, mierzoną według EN 12667. To znaczy, że liczba ta uwzględnia już starzenie się materiału, a nie jest wartością z dnia produkcji.
Nasiąkliwość
Tu XPS nie ma realnej konkurencji. Deklaruje się dwie liczby, ponieważ mechanizmy są dwa:
- WL(T) — długotrwałe zanurzenie. Płyta stoi w wodzie i mierzy się, ile jej wchłania. Norma przewiduje tylko trzy poziomy — 0,7, 1,5 i 3% objętościowo — a niemal wszystkie płyty wysokiej jakości deklarują WL(T)0,7. Zmierzone wartości są jeszcze niższe: producenci podają 0,4%, a nawet ≤0,25%.
- WD(V) — nasiąkliwość przez dyfuzję. Bardziej wymagający test: przez płytę utrzymuje się różnicę temperatury i wilgotności, a następnie mierzy się wilgoć, która skropliła się wewnątrz materiału. Poziomów jest pięć, od WD(V)1 do WD(V)5, i zmieniają się wraz z grubością w ramach tego samego produktu: jedna linia deklaruje WD(V)3 poniżej 50 mm, 2 przy 50–70 mm i 1 powyżej 80 mm. To właśnie ta liczba ma znaczenie przy dachu odwróconym.
Dla laika: XPS pozostawiony miesiąc pod wodą wchłania mniej niż procent wody objętościowo, a λ praktycznie się nie pogarsza.
Opór dyfuzyjny pary wodnej (µ)
Współczynnik µ pokazuje, ile razy trudniej para wodna przechodzi przez materiał niż przez taką samą warstwę powietrza. Deklarowane dla XPS wartości mieszczą się w przedziale 50–200, często jako zakres zależny od grubości — 150 płasko w jednych produktach, 80–200 w innych. To dużo: XPS sam w sobie jest poważną barierą paroszczelną. Przekładając to na praktykę: nie kleimy XPS od wewnątrz ściany zewnętrznej „żeby było cieplej” — wilgoć, którą wydziela pomieszczenie, przestaje mieć jak wyjść na zewnątrz i gromadzi się za płytą.
Wytrzymałość na ściskanie i pełzanie
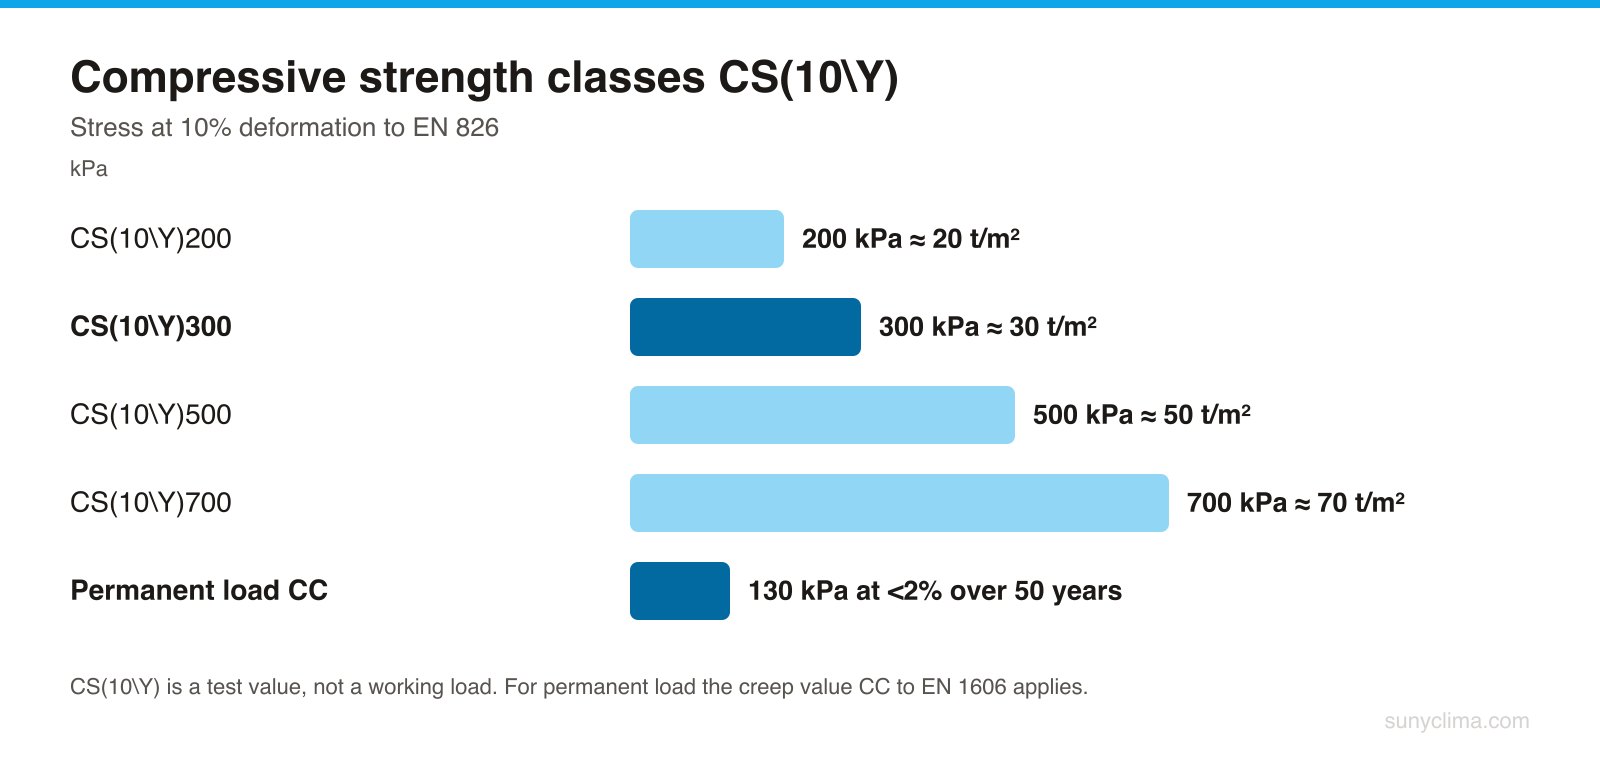
Zamknięta komórka pełni też funkcję konstrukcyjną — każda jest małą hermetyczną komorą, która stawia opór zgnieceniu. Deklarowana wytrzymałość to CS(10\Y), czyli naprężenie przy 10% odkształceniu według EN 826. Skala w normie zaczyna się od 100 i sięga 1000 kPa, ale na rynku realnie spotyka się 200, 300, 500 i 700; klasa powyżej 700 nie jest masowo dostępna w Europie. Dla porównania: 300 kPa to około 30 ton na metr kwadratowy.
Ale CS(10\Y) to nie jest obciążenie robocze. Dla obciążenia długotrwałego liczy się co innego — pełzanie, oznaczane jako CC. Jeden z producentów deklaruje dla płyty klasy 300 kPa wartość CC(2/1,5/50)130 kPa: pod stałym naprężeniem 130 kPa odkształcenie po 50 latach pozostaje poniżej 2%. Oznacza to, że długotrwale dopuszczalne obciążenie wynosi około 40% deklarowanej wytrzymałości. Kto projektuje izolację pod wylewką lub pod płytą fundamentową, pracuje z drugą liczbą, nie z pierwszą.
Mrozoodporność
Test jest celowo surowy: próbki najpierw nasyca się wilgocią, a następnie poddaje cyklom zamrażania i rozmrażania. Deklaruje się dwie liczby: FTCD po teście dyfuzyjnym oraz FTCI po pełnym zanurzeniu — zazwyczaj poniżej 1%. Stary symbol FT odpadł wraz z wydaniem normy z 2012 r., ale wciąż spotyka się go na starszych kartach technicznych. Logika jest prosta: skoro wewnątrz niemal nie ma wody, nie ma czego zamrażać i co mogłoby rozerwać strukturę. Dlatego XPS chroni przed przemarzaniem drogi, mosty i pasy startowe.
Jak czytać oznaczenie według EN 13164
EN 13164 to zharmonizowana europejska norma dla fabrycznie produkowanych wyrobów z XPS. Nie mówi ona „XPS musi być taki”; mówi co producent ma obowiązek zadeklarować i jaką metodą to zmierzyć. Stąd bierze się cały łańcuch kodów widniejących na etykiecie i w deklaracji właściwości użytkowych. Oto przykład z praktyki:
XPS – EN 13164 – T1 – CS(10\Y)300 – CC(2/1,5/50)130 – DS(70,90) – DLT(2)5 – WL(T)0,7 – WD(V)3 – FTCD1
Odczytane słowo po słowie, oznacza to:
| Kod | Co deklaruje | Metoda |
|---|---|---|
| T1 / T2 / T3 | Tolerancja grubości. T1 najszersza, T3 najściślejsza (±1 mm). | EN 823 |
| CS(10\Y)300 | Wytrzymałość na ściskanie przy 10% odkształceniu: 300 kPa. | EN 826 |
| CC(2/1,5/50)130 | Pełzanie: poniżej 2% odkształcenia po 50 latach przy 130 kPa. | EN 1606 |
| DS(70,90) | Stabilność wymiarowa przy 70 °C i 90% wilgotności względnej. | EN 1604 |
| DLT(2)5 | Odkształcenie pod obciążeniem i temperaturą — do 5%. | EN 1605 |
| WL(T)0,7 | Nasiąkliwość przy zanurzeniu: do 0,7% objętościowo. | EN 12087 |
| WD(V)3 | Nasiąkliwość przez dyfuzję: do 3% objętościowo. | EN 12088 |
| FTCD1 | Nasiąkliwość po cyklach zamrażania/rozmrażania: poniżej 1%. | EN 12091 |
| MU | Współczynnik oporu dyfuzyjnego pary wodnej. | EN 12086 |
| λD | Deklarowana przewodność cieplna, w przedziałach grubości. | EN 12667 |
Reakcja na ogień deklarowana jest osobno, według EN 13501-1. Dla zwykłego XPS jest to klasa E — dzięki środkowi zmniejszającemu palność, a nie dzięki samemu polimerowi: płyta bez tego dodatku klasyfikowana jest jako klasa F. Materiał się pali, musi więc być pokryty warstwą niepalną i nie może pozostawać odsłonięty w pomieszczeniu mieszkalnym.
Czynnik spieniający: od CFC przez HFC do CO₂ i HFO
Gaz, którym spienia się XPS, to zarazem jego ekologiczna historia. Pierwsze generacje wykorzystywały CFC-12, który niszczy warstwę ozonową; Protokół Montrealski wycofał go z użycia, a przemysł przeszedł na HCFC-142b, zakazany dla XPS w UE od 1 stycznia 2002 r. Następnie pojawiły się gazy z grupy HFC — głównie HFC-134a, bez potencjału niszczenia ozonu, ale o wysokim udziale w efekcie cieplarnianym; rozporządzenie w sprawie gazów fluorowanych wstrzymało ich stosowanie dla XPS od 1 stycznia 2020 r. Dziś stosuje się CO₂, węglowodory oraz HFO (np. HFO-1234ze) — a nowe rozporządzenie z 2024 r. wyznaczyło już kres także dla nich: 1 stycznia 2033 r.
Jest też aspekt techniczny. Część gazu w komórkach z czasem zostaje zastąpiona powietrzem, a λ się zmienia — dlatego deklarowana wartość dotyczy okresu „po 25 latach”. W przypadku płyt spienianych CO₂ wymiana gazu kończy się w ciągu kilku miesięcy, a krzywa jest praktycznie płaska; w płytach spienianych HFC i HFO niska λ zależy od gazu pozostającego w komórkach.
Drugą istotną zmianą jest środek zmniejszający palność. Przez dziesięciolecia zarówno EPS, jak i XPS zawierały heksabromocyklododekan (HBCD). W 2013 r. został on uznany za trwałe zanieczyszczenie organiczne na mocy Konwencji sztokholmskiej i został wycofany — dla europejskiego XPS do sierpnia 2015 r. — na rzecz bromowanego kopolimeru styren-butadien. Praktyczne znaczenie tej zmiany: stare płyty ze zburzonych budynków są odpadem podlegającym ograniczeniom, a nowe znacznie łatwiej poddają się recyklingowi.
Temperatura, słońce i ogień — trzy granice
Zakres roboczy to od −50 do +75 °C, choć wielu producentów podaje +70 °C — publikuje się to jako przedział, nie jako jedną wygodną liczbę. Dolna granica praktycznie nie istnieje: w zimnie XPS się nie zmienia, stąd jego zastosowanie w komorach chłodniczych i na lodowiskach. Górna granica jest poważna.
Przyczyna tkwi w samej chemii: polistyren to amorficzny termoplast o temperaturze zeszklenia, którą źródła podają w przedziale 90–100 °C, a mięknąć zaczyna już poniżej tej wartości. Powyżej tej granicy płyta traci stabilność wymiarową — wygina się i kurczy. Dlatego XPS nie zalewa się gorącym asfaltem ani nie umieszcza obok nieizolowanych przewodów kominowych.
Słońce to osobny problem i najczęstszy błąd popełniany na budowie. Promieniowanie UV degraduje powierzchnię: żółknie ona, pyli się i kruszy pod dotykiem. Producenci zalecają przykrycie w ciągu 60 dni (według innych źródeł do 90), a folię ochronną należy zdejmować bezpośrednio przed montażem. Drugie, częściej niedoceniane zagrożenie: płyta wystawiona na bezpośrednie słońce lub przykryta ciemną folią nagrzewa się powyżej +75 °C i ulega deformacji, mimo że na zewnątrz wcale nie musiało być gorąco.
Reakcja na ogień, jak już wspomniano, to klasa E. XPS zawsze pracuje pod przykryciem — pod wylewką, pod żwirem, za tynkiem, między dwiema okładzinami panelu.
Gdzie stosuje się XPS
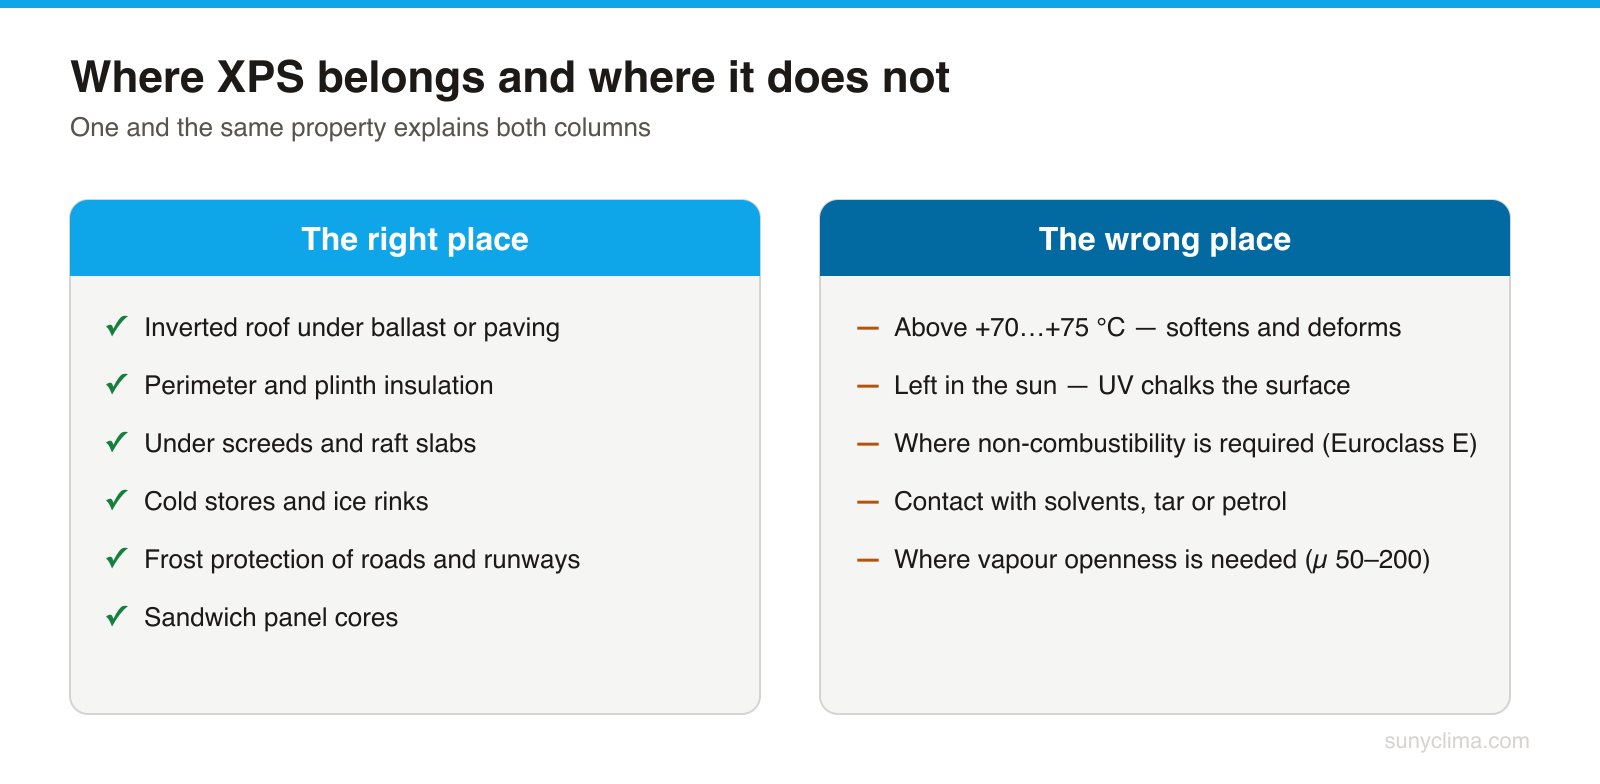
Połączenie „prawie nie chłonie wody + przenosi obciążenia + nie ulega degradacji w mrozie” jest rzadkie i dokładnie określa, gdzie ten materiał sprawdza się najlepiej:
- Dach odwrócony. Izolacja znajduje się nad hydroizolacją i pozostaje mokra, pod żwirem, płytami lub roślinnością. Tu wymagana jest właśnie deklaracja WD(V) oraz mrozoodporności — i w praktyce XPS jest jedynym powszechnie dostępnym materiałem, który je spełnia.
- Izolacja obwodowa i cokołowa. Zewnętrzna strona ścian piwnicznych — wilgoć gruntowa, czasem woda gruntowa, plus nacisk zasypki.
- Pod wylewką i pod płytą fundamentową. Stałe obciążenie, brak możliwości wymiany — tu liczą się klasy 500 i 700 kPa oraz wartość pełzania.
- Komory chłodnicze i magazyny. Stała różnica temperatur, kondensacja, przemarzanie.
- Ochrona przeciwmrozowa — drogi, mosty i pasy startowe.
- Rdzeń elementów warstwowych (sandwiczowych). Między dwiema wytrzymałymi okładzinami XPS daje lekką, sztywną i ciepłą płytę — od paneli przemysłowych po dekoracyjne panele na drzwi wejściowe, produkowane na zamówienie również u nas.
Z drugiej strony XPS nie jest właściwym wyborem przy wysokiej temperaturze, na otwartej elewacji bez pokrycia, tam gdzie wymagana jest niepalność, oraz tam, gdzie potrzebna jest paroprzepuszczalność. Zbiorczy przegląd wszystkich materiałów i ich wartości granicznych znajdziecie w tabelach parametrów technicznych oraz w sekcji materiały.
Cięcie, obróbka i klejenie — oraz jakie rozpuszczalniki niszczą XPS
XPS jest przyjemny w obróbce i właśnie dlatego łatwo o błędy wynikające z pośpiechu.
Cięcie. Ostry nóż introligatorski prowadzony wzdłuż linii sprawdza się do grubości ok. 30 mm; powyżej tej wartości stosuje się piłę o grubym uzębieniu lub rozgrzany drut, który daje najczystszą krawędź, ale wymaga wentylacji. Przy pracy seryjnej wykorzystuje się frezowanie na CNC: materiał obrabia się łatwo, ale jest ścierny ze względu na dodatki mineralne i wymaga dobrego odpylania, ponieważ wiór jest lekki i naelektryzowany.
Klejenie — tu tkwi prawdziwe niebezpieczeństwo. Polistyren rozpuszcza się pod wpływem rozpuszczalników aromatycznych i ketonowych. Toluen, ksylen, aceton, benzyna, rozcieńczalniki nitro oraz grunty bitumiczne na bazie rozpuszczalnikowej dosłownie topią płytę — nie kosmetycznie, lecz wżerają się w rdzeń, pozostawiając ubytek. Producenci ostrzegają również przed smołą, kwasem mrówkowym i gazami takimi jak metan, propan i butan.
Co sprawdza się w praktyce: kleje bezrozpuszczalnikowe — jednoskładnikowe pianki poliuretanowe oraz kleje deklarowane jako „kompatybilne z polistyrenem”, mieszanki cementowo-polimerowe, emulsje bitumiczne na bazie wodnej, zimny asfalt bez rozpuszczalnika. Umiarkowana, choć nie bezwarunkowa, jest odporność na oleje mineralne i spożywcze, parafinę i tłuszcze. Bardzo dobra jest odporność na wapno, cement, gips, wodę morską, zasady, wybielacz, większość kwasów, alkohol i silikon.
Zasada z placu budowy: zanim skleicie XPS nieznanym klejem, odetnijcie fragment, nanieście kroplę i odczekajcie kilka godzin. Jeśli krawędź się skurczyła, uległa rozpuszczeniu lub stała się lepka — klej zawiera rozpuszczalnik i nie nadaje się do użycia. Ta próba zajmuje kilka minut, a oszczędza konieczności ponownego wykonywania izolacji.
Częste błędy i mity
- „XPS to po prostu droższy styropian.” To nieprawda: inna struktura, nasiąkliwość, wytrzymałość i zastosowania. Wspólny jest tylko surowiec.
- „Nie chłonie wody, więc mogę zostawić go odkryty.” Problemem nie jest woda — jest nim słońce. Sześć miesięcy na otwartym powietrzu wystarczy, by powierzchnia XPS zaczęła się kruszyć.
- „Napisane jest 300 kPa, czyli wytrzyma 30 ton.” Wytrzyma tyle w momencie badania, przy 10% odkształceniu. Dla obciążenia stałego obowiązuje wartość pełzania, wynosząca około 40% tej liczby.
- „Grubość rozwiązuje wszystko.” Decyduje R = d/λ, ale sama λ zmienia się wraz z grubością, a w konstrukcji słabym ogniwem często jest coś innego — rama, profil, krawędź, spoina.
- „Kolor pokazuje jakość.” Kolor pokazuje tylko fabrykę.
- „Klasa E wystarczy.” Klasa reakcji na ogień dotyczy materiału, nie całej konstrukcji. XPS musi być zakryty.
Jak w minutę przeczytać kartę techniczną XPS
- Norma. Szukacie EN 13164 oraz pełnego kodu oznaczenia. Jeśli ich brakuje, produkt nie zadeklarował niczego konkretnego.
- λD dla waszej grubości. Nie pierwsza liczba w wierszu, lecz ta odpowiadająca przedziałowi, w którym mieści się grubość waszej płyty.
- CS(10\Y) i CC. Pierwsza wartość dotyczy obciążenia szczytowego, druga — obciążenia stałego.
- WL(T) i WD(V). Przy zastosowaniach mokrych ważniejsze z tych dwóch jest WD(V).
- FTCD. Obowiązkowe, jeśli płyta będzie zamarzać w stanie mokrym.
- Klasa T. Jeśli płyta wchodzi w precyzyjny zamek lub element warstwowy, różnica między T1 a T3 to różnica między powierzchnią równą a falistą.
- Zakres temperatur i reakcja na ogień. Dwie granice, których nie sposób negocjować.
Dzięki tym siedmiu punktom można porównać dwie oferty merytorycznie, a nie tylko na podstawie koloru i ceny za metr sześcienny. Jeśli interesują Was panele z rdzeniem XPS, zacznijcie od wskazówek dotyczących wyboru, przejrzyjcie katalog i opiszcie swój przypadek poprzez formularz zapytania.