Mi az az XPS: extrudált polisztirol az EN 13164 szerint
Az XPS zárt cellás extrudált polisztirol. Hogyan gyártják, mit jelentenek a λD, CS(10\Y), WL(T) és WD(V) értékek az EN 13164 szerint, és hol alkalmazzák.
Teljes körű magyarázat az extrudált polisztirolról: hogyan gyártják, miért magyarázza a zárt cellás szerkezet minden tulajdonságát, mit deklarál pontosan egy gyártó az EN 13164 szerint, hol nélkülözhetetlen az anyag, és mely oldószerek tesznek benne kárt.
Az XPS extrudált polisztirol — kemény habosított lemez ugyanabból a polimerből, amelyből a fehér hungarocell csomagolás is készül, de gyökeresen eltérő belső szerkezettel és gyökeresen eltérő viselkedéssel. Ha látott már rózsaszín, kék vagy zöld lemezeket egy építkezésen — aljzatkiegyenlítés alatt, lábazaton, tetőteraszon vagy alapozási zsaluzatban — az XPS volt.
Ez a cikk magáról az anyagról szól: hogyan készül, miért magyarázza a gyártási folyamat minden egyes tulajdonságát, mi szerepel a CE nyilatkozatban, és hol nélkülözhetetlen az XPS. Hogy melyik magot válasszuk egy bejárati ajtó paneljéhez, az egy másik téma — ez az XPS vagy fa mag és a panel vastagsága című cikkben olvasható.
Röviden: Az XPS extruderben habosított és folyamatos lemezként kiöntött polisztirol, zárt cellás szerkezettel és sima felületi bőrrel. Innen ered az alacsony hővezető képesség (λD 0,027–0,038 W/(m·K)), a szinte nulla vízfelvétel, a magas nyomószilárdság (jellemzően 200–700 kPa) és a fagyállóság. Innen ered a két korlátja is: nem viseli el a +70…+75 °C feletti hőmérsékletet, és nem bírja az oldószereket.
Mit jelent a név, és mivel nem szabad összetéveszteni
A polisztirol sztirol monomerekből álló amorf termoplasztikus anyag — átlátszó, kemény és törékeny, ismerős a CD-tokokból és az eldobható poharakból. Szigetelésként soha nem tömör formában használják, hanem habosítva: a lemez térfogatának több mint 95%-a gáz, milliónyi zárt cellában, a polimer pedig vékony hálózatot alkot a cellák falai között. A kész lemez az ISO 845 szerint körülbelül 28–40 kg/m³ tömegű, jellemzően 30–38.
Az X betű az extruded (extrudált) szóból ered, és megkülönbözteti az anyagot az EPS-től (expanded, azaz expandált) — vagyis a hungarocelltől. A kémia ugyanaz, az utak azonban eltérők: az EPS előre felhabosított gyöngyökből áll össze formában, gőz hatására, míg az XPS egyetlen folyamatos testként kerül kiöntésre. Ezért az EPS-en látható szemcsék vannak, és morzsolódik, míg az XPS sima éllel törik. A részletes összehasonlítás az EPS és az XPS közötti különbség című cikkben található.
Mint a legtöbb építőanyag esetében, itt is a márkanév szorítja ki a köznevet. A „Styrofoam” bejegyzett védjegy, mégis mindenféle polisztirol habra használják; nálunk a „hungarocell” az EPS-t jelenti, az XPS-re pedig sokan egy görög gyártó nevét mondják, mintha az maga az anyag neve lenne. Egy beszállítóval szemben ez félreértésekhez vezet. A helyes kérdés a szabvány és az osztály szerint szól: „XPS EN 13164 szerint, CS(10\Y)300, 50 mm vastagság” — ez egyértelmű.
És még egy pontosítás, amely megspórolja a vitákat: a szín nem osztályozás. Rózsaszín, kék, zöld, szürke — ez az adott gyár marketingjelzése, nem pedig szabvány szerint deklarált tulajdonság. Két azonos színű lemez lehet eltérő szilárdságú, két eltérő színű pedig lehet azonos. A címkén szereplő számok döntenek, nem az árnyalat.
Hogyan készül: az extrudálás lépésről lépésre
Az XPS teljes jellege egyetlen folyamatos folyamatban születik meg, amely a következőképpen zajlik:
- Keverés. Polisztirol granulátumot vezetnek az extruderbe adalékanyagokkal együtt — égésgátlóval, nukleáló szerekkel (ezek határozzák meg, hogy milyen finomak lesznek a cellák) és színezékkel.
- Olvasztás. Egy kétcsigás extruder megolvasztja és homogenizálja a keveréket magas nyomáson és hőmérsékleten. Ebben a fázisban az anyag sűrű, viszkózus olvadék, egyetlen buborék nélkül.
- Habosítószer befecskendezése. Az olvadékba nyomás alatt befecskendezik a hab képzéséért felelős gázt; a nyomás oldott állapotban tartja, így az még nem tud kitágulni.
- Hűtés és extrudálás. Az olvadékot precízen a pontos hőmérsékletre hűtik, majd egy széles, lapos fúvókán préselik keresztül.
- Habosodás. Abban a pillanatban, amikor a keverék elhagyja a fúvókát, a nyomás légköri szintre esik. A gáz azonnal kitágul, és milliónyi cellát képez, a lehűlt polimer pedig megszilárdul körülöttük, és bezárja őket. A lemezt görgők között kalibrálják, majd feldarabolják.
Ennek a folyamatnak két következménye szinte mindent megmagyaráz, ami ezután jön.
Először is – a cellák zártak. Mindegyiket teljesen körülveszi egy polisztirol fal, és nincs kapcsolat a szomszédos cellákkal: nincsenek kapilláris utak a víz számára, nincsenek üregek, amelyekben a levegő keringhetne.
Másodszor – a lapnak „bőre” van. Az olvadék külső rétege hűl le először a levegővel érintkezve, és tömör, sima hártyaként dermed meg a habon. Ez az „extrudált bőr” sűrűbb, mint a mag, és további gátat képez a víz ellen. Éppen ezért a műszaki adatlapok kifejezetten megjelölik, hogy a felület sima (megtartott bőrrel) vagy csiszolt-e – csiszolt felület esetén a vízfelvétel magasabb, és a gyártók a két esetre eltérő értékeket adnak meg.
Ennek egy apró, gyakorlati nyoma: a lapok élei az extrudálás után kerülnek megmunkálásra – egyenes él (I), lépcsős falc (L) vagy horony-eresztékes kialakítás. Pontosan ezeken az éleken hiányzik a bőr. Ezért a szakszerű beépítés nem hagy vágott élt olyan helyen, ahol víz állhat meg.
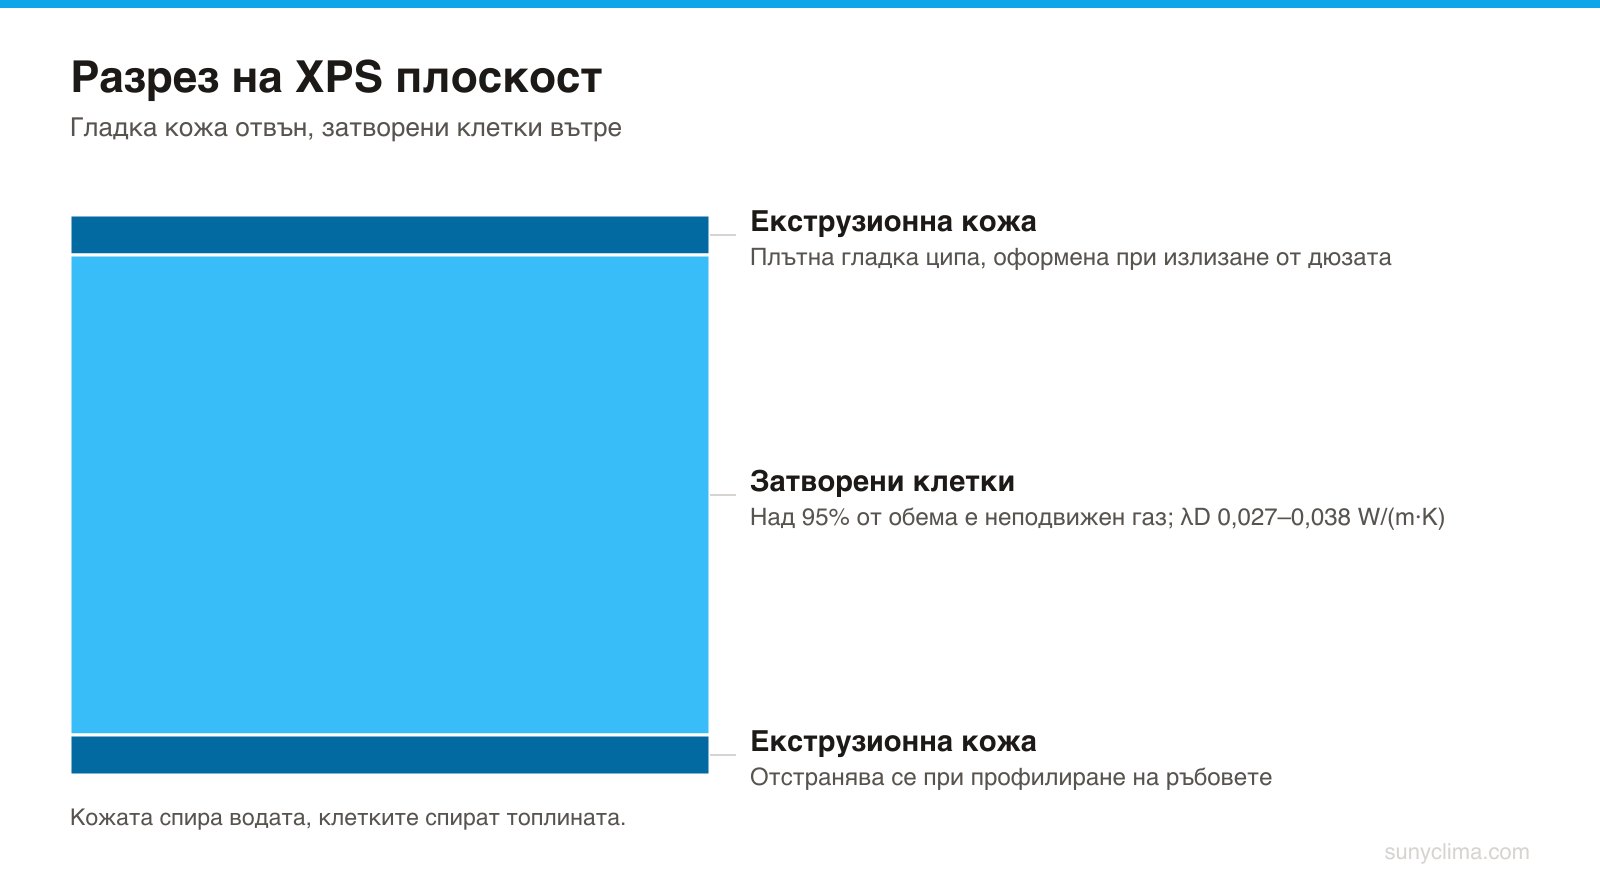
A zárt cella minden további tulajdonságot megmagyaráz
Ha csak egyetlen mondatot jegyeznek meg az XPS-ről, legyen ez: minden jó szám az adatlapján a zárt cellás szerkezet következménye, minden rossz pedig annak, hogy az anyag polisztirol.
Hővezető képesség λ
A hő három úton halad át a habon: a polimer falakon, a cellákban lévő gázon és sugárzás útján. Az XPS-nél a polimer a térfogat kevesebb mint 5%-át teszi ki, a gáz pedig mozdulatlan, mivel a cellák zártak, és nincs konvekció. Az eredmény λD 0,027 és 0,038 W/(m·K) között van az európai gyártók nyilatkozatai szerint – ez szélesebb tartomány, mint amit a legtöbb táblázat mutat. Egy osztrák termék 0,027 W/(m·K) értéket közöl 40-től 400 mm-ig; a tömegtermékek 0,029–0,031 körül mozognak; egy görög gyártó az 500 kPa-os osztályára 0,033-at ad meg 20–30 mm-nél, 0,036-ot 40–50 mm-nél és 0,038-at 60 mm-nél és afölött.
És a szabály, amely meglepi az embereket: a vastagabb lapnak méterenként magasabb a λ-ja – az egyik termékcsalád 0,030-tól 20 mm-nél 0,038-ig emelkedik 120 mm-nél és afölött. Ez nem azt jelenti, hogy a vastagabb rosszabb: a teljes hőellenállás, R = d/λ, továbbra is nő a vastagsággal, csak nem szigorúan arányosan. A szilárdsági osztálynak gyengébb a hatása, mint gyakran állítják – a vastagság és a habosítószer a meghatározó tényezők.
Egy fontos részlet, amit az olvasók többsége átugrik: a komoly gyártók a λ-értéket „25 év után" mérve adják meg, az EN 12667 szabvány szerint. Vagyis a szám már figyelembe veszi az anyag öregedését, nem a gyártás napján mért érték.
Vízfelvétel
Itt az XPS-nek nincs valódi versenytársa. Két számot adnak meg, mert két mechanizmusról van szó:
- WL(T) — hosszú távú vízbe merítés. A lapot vízbe helyezik, és mérik, mennyit vesz fel. A szabvány mindössze három szintet ad meg — 0,7, 1,5 és 3% térfogat szerint —, és szinte az összes minőségi lap WL(T)0,7 értéket deklarál. A mért érték ennél is alacsonyabb: egyes gyártók 0,4%-ot, sőt ≤0,25%-ot mérnek.
- WD(V) — diffúzió útján történő vízfelvétel. Ez a szigorúbb teszt: a lemezen keresztül hőmérséklet- és páratartalom-különbséget tartanak fenn, és mérik az anyag belsejében lecsapódott nedvességet. Öt szint létezik, WD(V)1-től WD(V)5-ig, és ugyanazon terméken belül is változnak a vastagsággal: egy termékcsalád WD(V)3-at deklarál 50 mm alatt, 2-t 50–70 mm között, és 1-et 80 mm felett. Pontosan ez a szám számít fordított tetőknél.
Egyszerűen fogalmazva: az XPS, ha egy hónapig víz alatt áll, kevesebb mint egy százaléknyi vizet vesz fel térfogat szerint, és a λ-érték gyakorlatilag nem romlik.
Vízgőz-diffúziós ellenállás (µ)
A µ együttható azt mutatja meg, hányszor nehezebben jut át a vízgőz az anyagon, mint ugyanolyan vastagságú levegőrétegen. Az XPS esetében deklarált értékek 50 és 200 között mozognak, gyakran vastagságtól függő intervallumként — egyes termékeknél egységesen 150, másoknál 80–200. Ez nagyon magas érték: az XPS önmagában is komoly párazáró réteget képez. Aki nem tervez falakat, annak a lényeg: nem szabad XPS-t ragasztani egy külső fal belső oldalára „hogy melegebb legyen" — a szoba által kibocsátott nedvesség így nem tud kijutni, és a lap mögött gyűlik össze.
Nyomószilárdság és kúszás
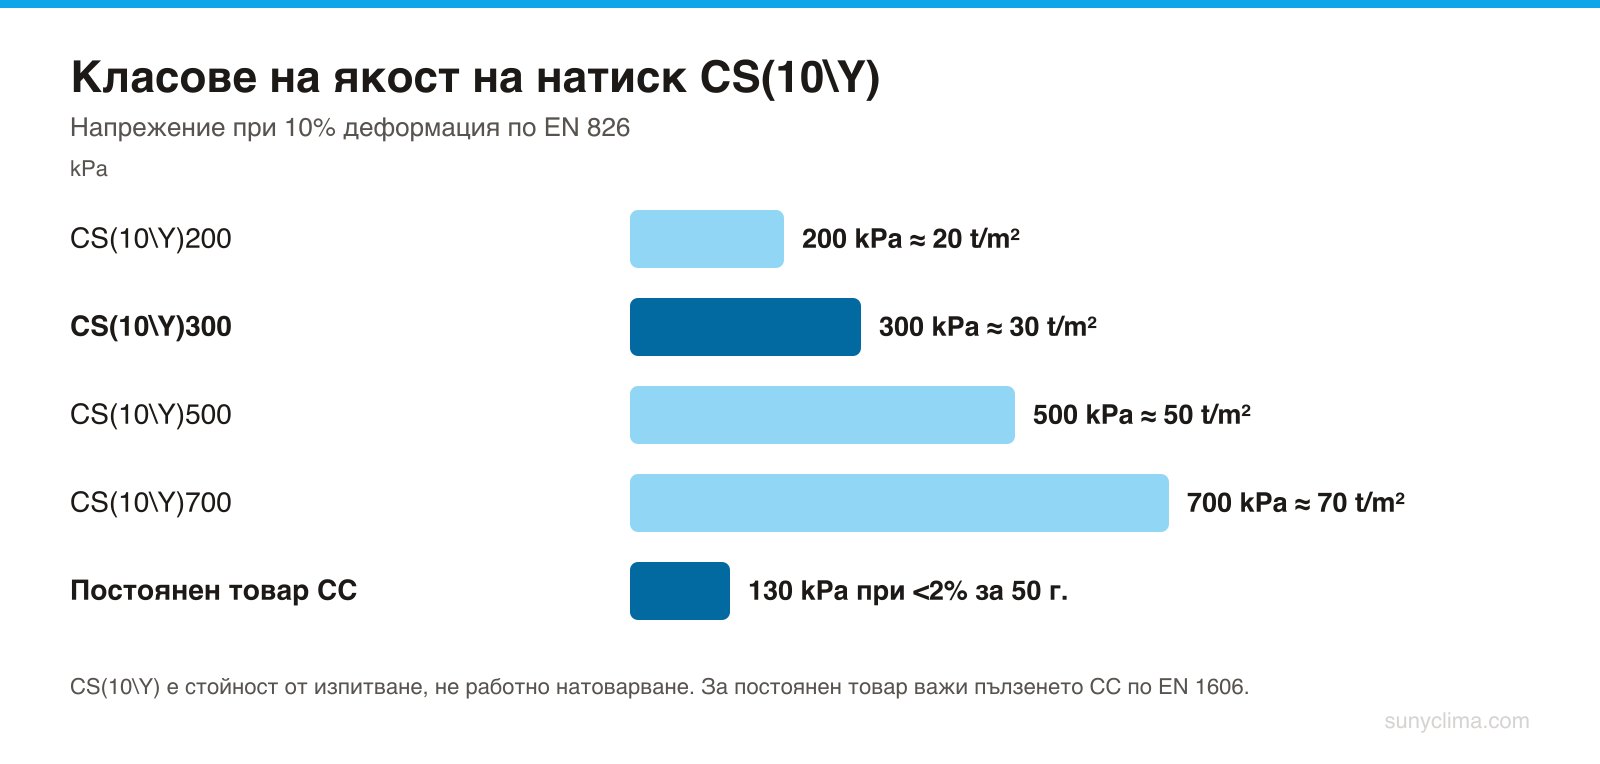
A zárt cellás szerkezet szerkezeti szempontból is előnyös — minden egyes cella egy apró, légmentesen zárt kamra, amely ellenáll az összenyomódásnak. A deklarált szilárdság a CS(10\Y), vagyis a 10%-os deformációhoz tartozó feszültség az EN 826 szerint. A szabvány szerinti skála 100-tól 1000 kPa-ig terjed, de a piacon a valóságban 200, 300, 500 és 700 fordul elő; 700 feletti osztályt Európában nem forgalmaznak tömegesen. Nagyságrendileg: 300 kPa körülbelül 30 tonna négyzetméterenként.
A CS(10\Y) azonban nem az üzemi terhelés értéke. A hosszú távú terhelésnél egy másik szám számít — a kúszás, azaz CC. Az egyik gyártó egy 300 kPa-os osztályba tartozó lapnál CC(2/1,5/50)130 kPa értéket ad meg: állandó 130 kPa feszültség mellett a deformáció 50 év után 2% alatt marad. Vagyis a hosszú távon megengedett terhelés a deklarált szilárdság körülbelül 40%-a. Aki esztrich vagy alaplemez alá tervez, a második számmal dolgozik, nem az elsővel.
Fagyállóság
A teszt szándékosan kíméletlen: a mintákat először nedvességgel telítik, majd fagyasztási-olvasztási ciklusokon mennek keresztül. Két számot deklarálnak: FTCD a diffúziós teszt után, és FTCI teljes vízbe merítés után — jellemzően 1% alatt. A régi FT jelölés a 2012-es kiadással megszűnt, de régebbi adatlapokon még előfordul. A logika egyszerű: ha szinte nincs víz az anyag belsejében, akkor nincs mi megfagyjon és szétrepessze a szerkezetet. Ezért véd az XPS a fagykár ellen utakat, hidakat és kifutópályákat.
Hogyan olvassuk az EN 13164 szerinti jelölést
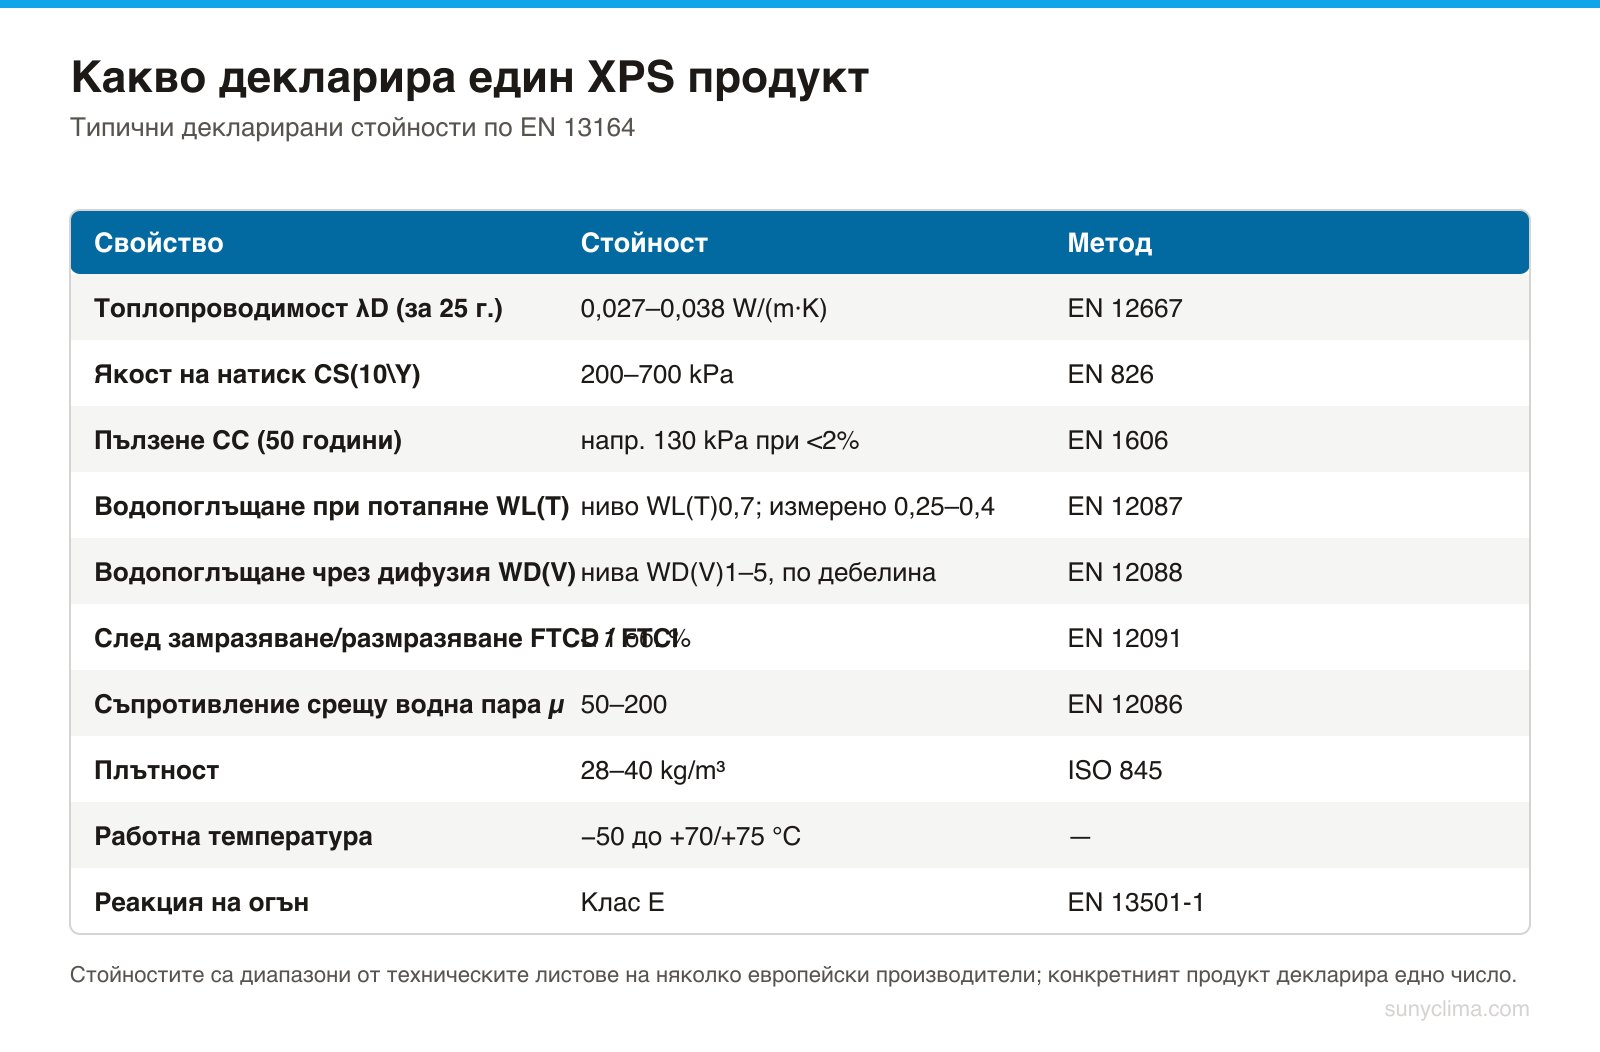
Az EN 13164 a gyárilag előállított XPS termékek harmonizált európai szabványa. Nem azt mondja meg, hogy „az XPS-nek ilyennek kell lennie” — azt írja elő, mit köteles a gyártó deklarálni, és milyen módszerrel kell azt mérni. Innen ered az a kódsorozat, amely a címkén és a teljesítménynyilatkozatban szerepel. Íme egy valós példa:
XPS – EN 13164 – T1 – CS(10\Y)300 – CC(2/1,5/50)130 – DS(70,90) – DLT(2)5 – WL(T)0,7 – WD(V)3 – FTCD1
Szóról szóra elolvasva ez a következőt jelenti:
| Kód | Mit deklarál | Módszer |
|---|---|---|
| T1 / T2 / T3 | Vastagsági tűrés. A T1 a legtágabb, a T3 a legszigorúbb (±1 mm). | EN 823 |
| CS(10\Y)300 | Nyomószilárdság 10%-os alakváltozásnál: 300 kPa. | EN 826 |
| CC(2/1,5/50)130 | Kúszás: 2% alatti alakváltozás 50 év után, 130 kPa terhelésnél. | EN 1606 |
| DS(70,90) | Méretstabilitás 70 °C-on és 90%-os relatív páratartalomnál. | EN 1604 |
| DLT(2)5 | Alakváltozás terhelés és hőmérséklet hatására — legfeljebb 5%. | EN 1605 |
| WL(T)0,7 | Vízfelvétel merítéssel: legfeljebb 0,7% térfogat szerint. | EN 12087 |
| WD(V)3 | Vízfelvétel diffúzió útján: legfeljebb 3% térfogat szerint. | EN 12088 |
| FTCD1 | Fagyás-olvadás ciklusok utáni vízfelvétel: 1% alatt. | EN 12091 |
| MU | Vízgőz-diffúziós ellenállási tényező. | EN 12086 |
| λD | Deklarált hővezetési tényező, vastagsági tartományok szerint. | EN 12667 |
A tűzzel szembeni viselkedést külön, az EN 13501-1 szerint kell deklarálni. A hagyományos XPS esetében ez az E osztály — az égésgátló adalék miatt, nem a polimer miatt: az égésgátló nélküli lemezt F osztályúként kell deklarálni. Az anyag éghető, ezért éghetetlen réteggel kell fedni, és lakótérben nem maradhat szabadon.
A habosítógáz: CFC-től HFC-n át CO₂-ig és HFO-ig
A gáz, amellyel az XPS-t felhabosítják, egyben a környezetvédelmi életrajza is. Az első generációk CFC-12-t használtak, amely rombolja az ózonréteget; a Montreali Jegyzőkönyv betiltotta, és az ipar áttért a HCFC-142b-re, amelyet 2002. január 1-től tiltottak be XPS-hez az EU-ban. Ezt követték a HFC-k — főként a HFC-134a, amelynek nincs ózonromboló hatása, de erősen hozzájárul a felmelegedéshez; a fluortartalmú gázokról szóló rendelet 2020. január 1-től leállította ezek használatát XPS-hez. Ma CO₂-t, szénhidrogéneket és HFO-t (például HFO-1234ze-t) alkalmaznak — a 2024-es új rendelet pedig ezeknek is kitűzte a végét: 2033. január 1-jét.
Van egy technikai oldala is a dolognak. A cellákban lévő gáz egy része idővel levegőre cserélődik, és a λ érték megváltozik — ezért a megadott érték „25 év után” értendő. A CO₂-vel habosított lemezeknél a csere hónapok alatt lezajlik, és a görbe gyakorlatilag lapos; a HFC- és HFO-habosításúaknál az alacsony λ attól függ, mennyi gáz marad a cellákban.
A második fontos változás a lángkésleltető anyagot érinti. Évtizedeken át mind az EPS, mind az XPS hexabróm-ciklododekánt (HBCD) tartalmazott. 2013-ban a Stockholmi Egyezmény tartósan szennyező anyagnak minősítette, és kivezették — az európai XPS esetében 2015 augusztusáig — brómozott sztirol-butadién kopolimer javára. Ennek gyakorlati jelentősége: a lebontott épületekből származó régi lemezek korlátozottan kezelhető hulladéknak számítanak, míg az új lemezek jóval könnyebben újrahasznosíthatók.
Hőmérséklet, napfény és tűz — a három határ
A munkatartomány −50 és +75 °C között van, bár számos gyártó +70 °C-ot ad meg — ezt tartományként, nem egyetlen kényelmes számként érdemes kezelni. Az alsó határ gyakorlatilag nem létezik: hidegben az XPS nem változik, innen ered a helye a hűtőkamrákban és a jégpályákon. A felső határ viszont komoly kérdés.
Ennek oka magában a kémiában rejlik: a polisztirol amorf hőre lágyuló műanyag, üvegesedési hőmérséklete a források szerint 90 és 100 °C között van, és már ez alatt is puhulni kezd. E határ felett a lemez elveszti méretstabilitását — elgörbül és összezsugorodik. Ezért nem szabad forró bitumennel leönteni, és nem szabad szigeteletlen kéménycsatorna mellé helyezni.
A napfény külön problémát jelent, és ez az építkezéseken a leggyakoribb hiba. Az UV-sugárzás lebontja a felületet: az megsárgul, poros lesz és érintésre morzsolódik. A gyártók 60 napon belüli beburkolást írnak elő (más források szerint akár 90 napot is), a védőfóliát pedig közvetlenül a beépítés előtt kell eltávolítani. A második, gyakran alábecsült veszély: a közvetlen napfénynek kitett vagy sötét fólia alatt lévő lemez +75 °C fölé melegszik és deformálódik, anélkül, hogy kint egyáltalán meleg lett volna.
A tűzzel szembeni viselkedés, ahogy már említettük, E osztály. Az XPS mindig takarva dolgozik — esztrich alatt, sóder alatt, vakolat mögött, panel két lapja között.
Hol használják az XPS-t
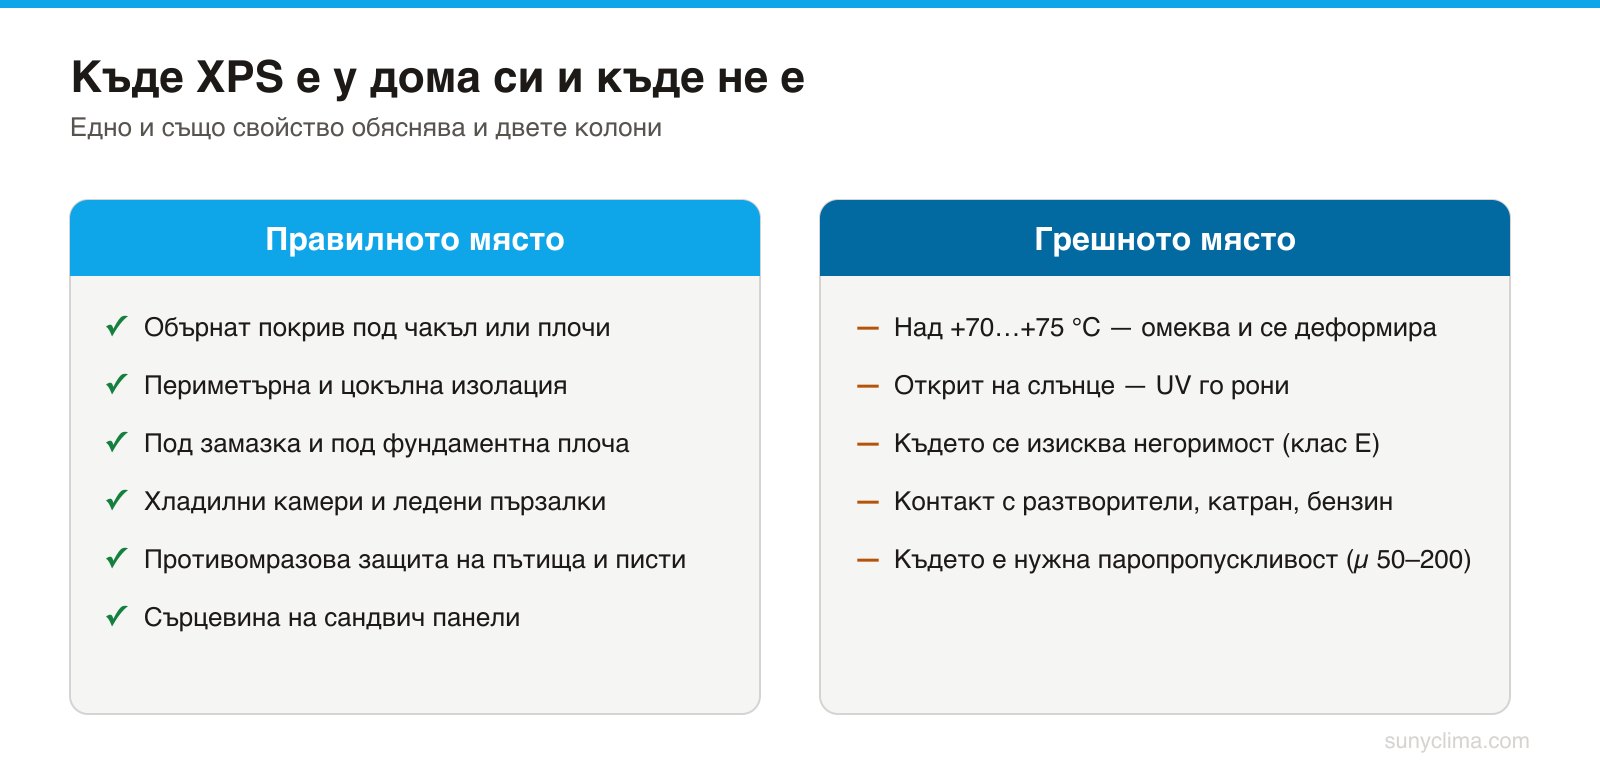
A „szinte nem szív fel vizet + terhelést visel + fagyáskor nem esik szét” kombináció ritka, és pontosan meghatározza, hol van otthon ez az anyag:
- Fordított tető. A hőszigetelés a hidroszigetelés fölött helyezkedik el, és nedvesen él, sóder, járólap vagy zöldtető alatt. Itt kifejezetten a WD(V) és a fagyállósági nyilatkozat szükséges — és a gyakorlatban az XPS az egyetlen tömegesen elérhető anyag, amely ezt kibírja.
- Kerületi és lábazati hőszigetelés. Alagsori falak külső oldala — talajnedvesség, esetenként talajvíz, plusz a visszatöltés nyomása.
- Esztrich alatt és alaplemez alatt. Állandó terhelés, cserélhetetlenség — itt az 500-as és 700-as kPa osztályokat és a kúszási értéket nézik.
- Hűtőkamrák és raktárak. Állandó hőmérsékletkülönbség, páralecsapódás, fagyás.
- Fagyvédelem — utak, hidak és kifutópályák.
- Szendvicselemek magja. Két erős lap között az XPS könnyű, merev és jó hőszigetelő lapot ad — az ipari panelektől egészen a nálunk is méretre gyártott, egyedi bejárati ajtó dekorpanelekig.
Fordítva viszont az XPS nem a megfelelő választás magas hőmérsékletnél, burkolat nélküli nyitott homlokzatnál, éghetőségi követelmények esetén, és ott, ahol páraáteresztő képességre van szükség. Az összes anyag és határértékeik átfogó áttekintéséhez lásd a technikai paraméterek táblázatait és az anyagok rovatot.
Vágás, megmunkálás és ragasztás — és mely oldószerek pusztítják el
Az XPS könnyen megmunkálható, és éppen ezért csúsznak be hibák a sietségből.
Vágás. Éles makettkés vonal mentén kb. 30 mm-ig vág; e fölött durvafogú fűrész vagy izzószál szükséges, amely a legtisztább élet adja, de szellőzést igényel. Sorozatgyártásnál CNC-vel marják: az anyag könnyen megmunkálható, de az ásványi adalékok miatt koptató hatású, és jó porelszívást igényel, mert a forgács könnyű és sztatikus.
Ragasztás — itt rejlik az igazi veszély. A polisztirolt aromás és ketonos oldószerek oldják. A toluol, xilol, aceton, benzin, nitrohígítók és oldószeres bitumenes alapozók szó szerint megolvasztják a lapot — nem csak felületileg, hanem szétmarják a magot, és lyukat hagynak. A gyártók emellett a kátrányra, hangyasavra és olyan gázokra is figyelmeztetnek, mint a metán, propán és bután.
Mi működik jól: oldószermentes ragasztók — egykomponensű poliuretán habok és ragasztók, amelyeket „polisztirollal kompatibilis"-ként deklaráltak, cement-polimer keverékek, vizes bázisú bitumenes emulziók, oldószermentes hidegbitumen. Az ásványi és étkezési olajokkal, paraffinnal és zsírokkal szembeni ellenállás mérsékelt, de nem feltétel nélküli. Nagyon jó az ellenállása mésszel, cementtel, gipsszel, tengervízzel, alapozókkal, fehérítővel, a legtöbb savval, alkohollal és szilikonnal szemben.
Az építkezés aranyszabálya: mielőtt ismeretlen ragasztóval ragasztana XPS-t, vágjon le egy darabot, cseppentsen rá a ragasztóból, és várjon néhány órát. Ha a szél összehúzódott, elolvadt vagy ragadóssá vált — a ragasztó oldószeres, és nem használható. Ez az ellenőrzés csak percekbe telik, mégis megspórolhatja az újracsinált szigetelést.
Gyakori tévhitek és hibák
- „Az XPS csak egy drágább hungarocell.“ Nem az: eltérő szerkezet, vízfelvétel, szilárdság és felhasználási terület. Csak az alapanyag közös bennük.
- „Nem szívja magába a vizet, tehát szabadon hagyhatom.“ Nem a víz a probléma — hanem a napsugárzás. Hat hónap szabad tárolás után az XPS felülete már morzsolódik.
- „300 kPa van ráírva, tehát elbír 30 tonnát.“ Ezt az értéket a vizsgálat pillanatában, 10%-os alakváltozásnál bírja el. Tartós terhelésnél a kúszási érték számít, ami ennek nagyjából a 40%-a.
- „Csak a vastagság számít.“ Az R-érték = d/λ képlettel számolható, de maga a λ is változik a vastagsággal, a szerkezetben pedig a gyenge pont gyakran máshol van — a kereten, a profilon, a szélen vagy a fugánál.
- „A szín jelzi a minőséget.“ A szín csak a gyártót jelzi.
- „Az E osztály elegendő.“ A tűzvédelmi osztályozás magára az anyagra vonatkozik, nem a szerkezetre. Az XPS-t mindig burkolni kell.
Hogyan olvassunk el egy XPS műszaki adatlapot egy perc alatt
- A szabvány. Keresse az EN 13164 jelölést és a teljes megnevezési kódot. Ha ezek hiányoznak, a termék valójában semmi konkrétat nem deklarált.
- A λD az Ön vastagságához. Ne a sor első számát nézze, hanem azt, amelyik ahhoz a vastagságtartományhoz tartozik, amelybe az Ön lapja esik.
- CS(10\Y) és CC. Az első a csúcsterhelésre, a második a tartós terhelésre vonatkozik.
- WL(T) és WD(V). Nedves alkalmazásnál a WD(V) a fontosabb a kettő közül.
- FTCD. Kötelezően figyelendő, ha a lap nedvesen fagyhat.
- A T osztály. Ha a lap pontos horonyba vagy szendvicsszerkezetbe kerül, a T1 és T3 közötti különbség a sima és a hullámos felület közötti különbséget jelenti.
- Hőmérséklet-tartomány és tűzvédelmi osztály. Ez a két nem alkuképes határérték.
Ezzel a hét szemponttal érdemben, nem pedig szín és köbméterár alapján hasonlíthat össze két ajánlatot. Ha az Ön kérdése XPS magvas panelekre vonatkozik, kezdje a választási útmutatóval, tekintse át katalógusunkat, majd ismertesse esetét a érdeklődési űrlapon keresztül.